


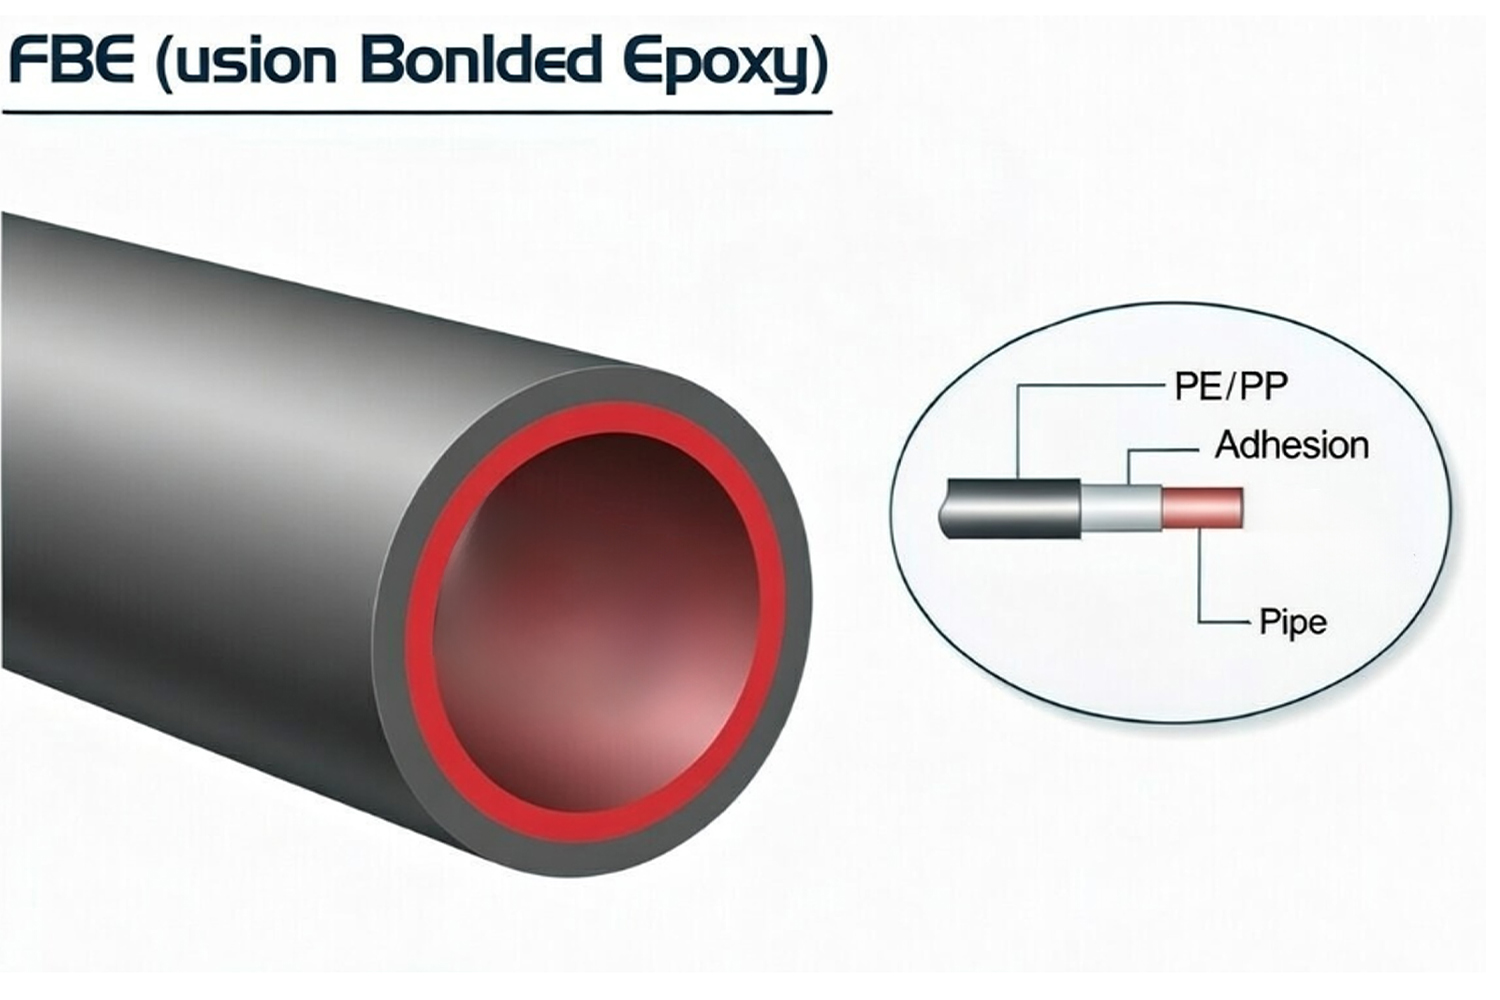
Pipa berlapis FBE adalah pipa baja karbon atau paduan rendah, mulus atau dilas, dilindungi oleh lapisan bubuk epoksi termoset yang diaplikasikan di pabrik. Substrat baja dapat diproduksi dengan proses seamless, HFW/ERW, LSAW atau SSAW sesuai dengan API 5L, ASTM, EN atau persyaratan khusus proyek untuk pipa saluran, sedangkan sistem FBE ditentukan secara terpisah berdasarkan suhu pengoperasian, kondisi penguburan atau perendaman, metode pemasangan, dan paparan terhadap kerusakan mekanis. Selama produksi, permukaan pipa mengalami degrease, peledakan abrasif hingga mencapai kebersihan dan profil jangkar yang diperlukan, dipanaskan dalam jendela aplikasi bubuk yang memenuhi syarat, dan disemprotkan secara elektrostatis dengan bubuk epoksi. Serbuk tersebut meleleh saat bersentuhan dengan baja panas, membasahi profil peledakan, gel, dan ikatan silang kimia, membentuk film termostabil kontinu yang melekat langsung ke substrat.
Lapisan terikat ini membatasi kontak antara baja dan kelembaban tanah, air tanah, garam terlarut dan spesies korosif lainnya, dan biasanya digunakan bersama dengan sistem proteksi katodik yang dirancang dengan baik untuk pipa minyak dan gas yang terkubur atau terendam. Istilah FBE hanya menjelaskan sistem lapisan pelindung saja; Ini tidak menentukan kelas baja, rute produksi, ketebalan dinding, tekanan desain atau sifat mekanik pipa dasar.
Tergantung pada suhu pengoperasian, metode pemasangan, dan paparan terhadap kerusakan mekanis, pipa berlapis FBE dapat menggunakan:
- FBE luar lapisan tunggal;
- FBE lapisan ganda dengan lapisan luar tahan abrasi;
- FBE sebagai primer pengendali korosi pada sistem 3LPE atau 3LPP;
- Lapisan dalam FBE bila diperlukan oleh media servis dan standar pipa air atau proses yang berlaku.
Sistem FBE eksterior dan interior harus ditentukan secara terpisah. Bubuk yang memenuhi syarat untuk servis pipa terkubur eksterior tidak secara otomatis cocok untuk air minum, air produksi, bahan kimia, servis interior suhu tinggi, atau fungsi peningkatan aliran.
Aplikasi yang umum
Pelapisan FBE digunakan di mana perlindungan korosi harus tetap terukur melalui persiapan permukaan yang terkontrol, aplikasi pelapisan, inspeksi DFT, deteksi liburan, perbaikan dan catatan pelepasan yang dapat dilacak.
Pipa Minyak dan Gas: Lapisan luar FBE diaplikasikan pada pipa transportasi yang terkubur atau terendam, jalur pengumpulan dan jalur aliran. Lapisan ini mengisolasi baja dari tanah basah, air tanah, dan kontaminasi ionik terlarut, menjaga kompatibilitas dengan perlindungan katodik. Pemilihan harus mempertimbangkan suhu pengoperasian, kondisi tanah, deformasi pipa, desain sambungan lapangan, kualitas timbunan, dan beban penanganan yang diharapkan selama pengangkutan, peletakan, dan penggalian.
FBE satu lapis cocok bila kerusakan pemasangan dapat dikendalikan. FBE lapis ganda atau tahan abrasi dapat ditentukan untuk penyeberangan jalan raya, penyeberangan sungai, pengeboran arah horizontal (HDD), dan bentang lain yang terkena peningkatan benturan, goresan, atau kerusakan akibat tarikan.
Pipa Air dan Sanitasi: Lapisan dan pelapis FBE dapat diaplikasikan pada pipa air baja dan perlengkapannya sesuai dengan AWWA C213 dan persyaratan proyek. Lapisan luar melindungi baja yang terkubur dari korosi di permukaan tanah, sedangkan lapisan dalam harus memenuhi syarat khusus untuk air yang diangkut atau air limbah.
Untuk layanan air minum, spesifikasi harus mengidentifikasi persetujuan sanitasi air minum yang diperlukan, kondisi pengawetan, batas penarikan yang diperbolehkan, metode uji diskontinuitas, persyaratan kebersihan, dan perawatan ujung las, flensa, dan sambungan lapangan.
Perlengkapan dan Katup: FBE dapat diterapkan pada tikungan, tee, reduksi, badan katup, dan komponen pipa besi atau baja lainnya. Produk-produk ini memerlukan pemeriksaan tambahan di sekitar tepian, tepi las, transisi bodi, tap, rongga, dan geometri tidak beraturan, karena pelindung elektrostatis dan kehilangan panas lokal dapat menciptakan zona film tipis.
Jika katup atau hidran disertakan, ruang lingkup pelapisan harus membedakan antara FBE eksterior dan pelapis pelindung interior. AWWA C550 berlaku khusus untuk pelapis interior katup dan hidran yang memenuhi syarat untuk layanan air, dan bukan merupakan standar pelapis eksterior umum untuk pipa baja.
Rebar, tergantung pada proyeknya: Epoksi berikat fusi juga digunakan dalam baja tulangan untuk mengurangi kontak dengan klorida dan kelembapan dalam struktur beton. Namun, tulangan berlapis FBE mengikuti standar material, pembengkokan, penanganan dan perbaikan tertentu. Data kualifikasi tulangan tidak boleh digunakan sebagai bukti penerimaan pada proyek pipa berlapis FBE.
Lingkup Spesifikasi Pelapisan Pipa dan Titik Penerimaan
Spesifikasi pelapisan FBE yang praktis menghubungkan setiap bidang pesanan ke catatan produksi atau inspeksi yang dapat diukur. Persyaratan akhir biasanya diterapkan melalui rencana inspeksi dan pengujian (ITP) yang disetujui.
Ringkasan Spesifikasi RFQ Pelapisan Pipa
| Konsep | Definisi umum dalam RFQ/ITP | Fokus penerimaan |
|---|---|---|
| Sistem pelapisan | FBE lapis tunggal, FBE lapis ganda, FBE tahan abrasi atau FBE sebagai primer dalam 3LPE/3LPP | Konstruksi sistem sesuai dengan suhu pengoperasian, metode pemasangan, dan paparan terhadap kerusakan mekanis |
| Pipa dasar | Standar, edisi, kelas, rute produksi, OD, ketebalan dinding, panjang dan kondisi akhir | Material dan geometri pipa yang benar memasuki garis pelapisan |
| Persiapan permukaan | Tingkat kebersihan, profil jangkar yang memenuhi syarat, batas kontaminasi debu dan larut | Permukaan baja cocok untuk daya rekat lapisan yang stabil |
| DFT/ketebalan | Kisaran minimum, nominal atau diperbolehkan, pola pembacaan dan metode pengukuran | Ketebalan film cukup dan merata tanpa kelebihan |
| Uji diskontinuitas/porositas | Jenis detektor, basis tegangan, cakupan inspeksi, aturan perbaikan dan pengujian ulang | Lapisan tersebut membentuk penghalang terus menerus terhadap korosi tanpa diskontinuitas terbuka |
| Ujung pipa / zona tidak dilapisi (cutback) | Panjang pemotongan dan toleransi, kondisi bevel dan perlindungan sementara | Pengelasan lapangan dan pelapisan sambungan lapangan dapat diselesaikan tanpa kontaminasi atau konflik dimensi |
| Perbaikan | Bahan perbaikan yang disetujui, metode persiapan, ukuran perbaikan maksimum dan pemeriksaan ulang wajib | Cacat lokal ditutup melalui proses yang terkendali dan terdokumentasi |
| Ketertelusuran | ID Pipa ditautkan ke nomor proses, lot pelapisan, lot bubuk, laporan inspeksi, dan daftar pengepakan | Pipeline fisik tetap terhubung ke seluruh file rilis |
Untuk FBE luar satu lapis yang digunakan dalam jaringan pipa transportasi minyak dan gas, ISO 21809-2:2026 membahas kualifikasi, penerapan, inspeksi, pengujian, penanganan dan penyimpanan. AMPP/NACE SP0394-2023 memberikan praktik industri tambahan untuk FBE eksterior satu lapis yang diterapkan di pabrik.
CSA Z245.20:22 berlaku untuk pelapis eksterior epoksi berikat fusi yang diaplikasikan di pabrik untuk pipa baja. CSA Z245.21 mencakup lapisan polietilen dan tidak boleh digunakan sebagai referensi utama untuk lapisan FBE.
AWWA C213-22 berlaku ketika menentukan pelapis atau pelapis FBE untuk pipa dan perlengkapan air baja. AWWA C550-24 berlaku untuk lapisan pelindung interior katup dan hidran dalam lingkup layanan air yang dinyatakan.
Pesanan pembelian harus menunjukkan edisi yang diperlukan dan suplemen proyek apa pun. Mengacu pada standar tidak menghilangkan kebutuhan untuk menentukan DFT, suhu desain, pengurangan, batas perbaikan, uji kualifikasi, frekuensi inspeksi, dan dokumentasi proyek.
Proses aplikasi (persiapan permukaan, pemanasan awal, pembuatan bubuk, peleburan dan pengawetan)
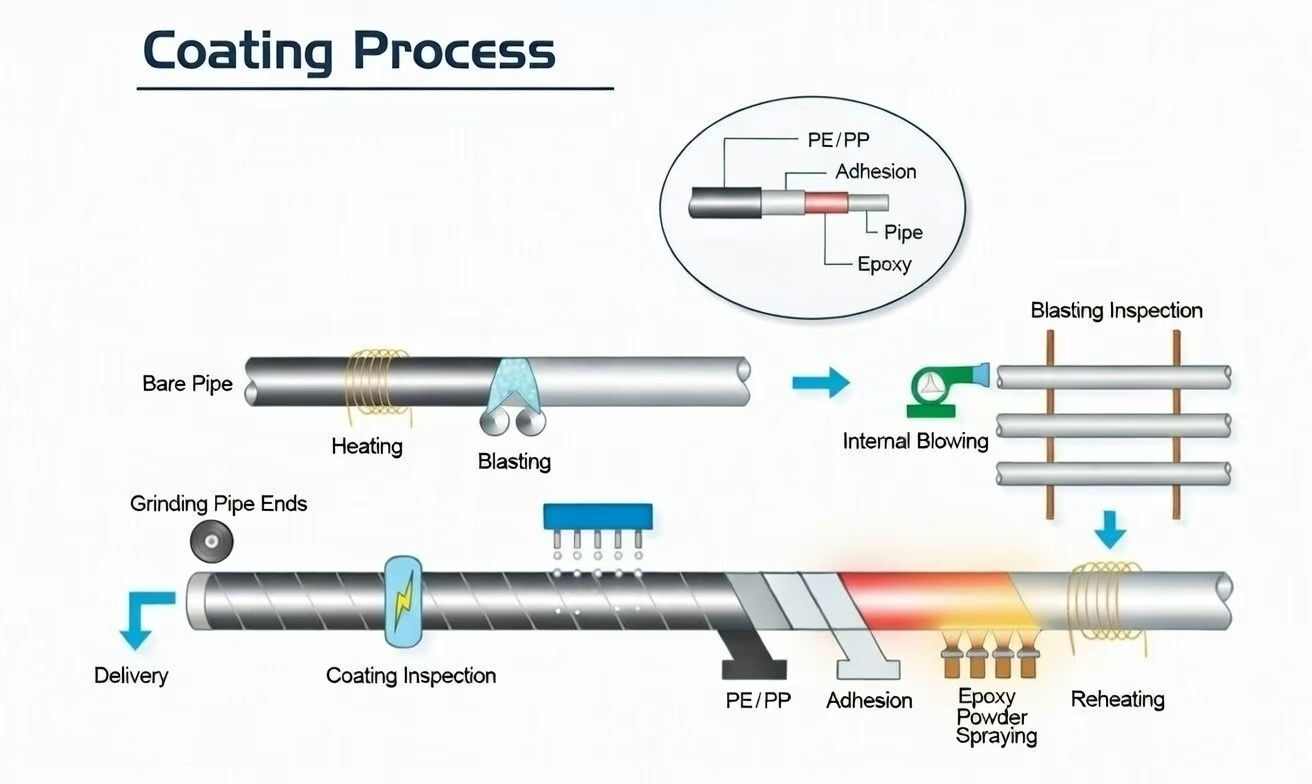
Kinerja lapisan FBE ditentukan sebelum bubuk mencapai pipa. Kondisi permukaan, kontrol termal, penanganan bubuk, dan riwayat pengawetan harus dijaga dalam jangka waktu proses yang memenuhi syarat selama produksi.
1. Persiapan permukaan
Minyak, gemuk, pelapis sementara, residu penandaan, dan kontaminasi lainnya dihilangkan sebelum peledakan abrasif. Cacat baja seperti gerinda tajam, serpihan, percikan las, dan tepi gerinda yang menonjol harus diperbaiki, karena film termoset yang tipis tidak dapat menutupi kondisi substrat yang tidak dapat diterima dengan baik.
Pipa kemudian diledakkan secara abrasif hingga tingkat kebersihan yang ditentukan, biasanya ISO 8501-1 Sa 2½ atau SSPC-SP 10/NACE No. 2 bila diwajibkan oleh prosedur yang berlaku. Peledakan juga menciptakan profil penahan yang mendukung keterlibatan mekanis antara FBE dan baja.
Inspeksi dapat mencakup:
- perbandingan visual kebersihan;
- pengukuran profil permukaan dengan pita replika atau instrumen profil yang dikalibrasi;
- evaluasi debu;
- uji garam terlarut bila ditentukan;
- tinjauan suhu permukaan pipa dan titik embun;
- konfirmasi bahwa kontaminasi abrasif dan melekat telah dihilangkan;
- kontrol interval antara peledakan dan pelapisan.
Profil jangkar yang diperlukan ditentukan oleh bubuk FBE yang dipilih dan prosedur pelapisan yang memenuhi syarat. Rentang profil tetap tidak boleh ditransfer secara otomatis dari sistem bubuk lain.
2. Pemanasan awal
Pipa bersih dipanaskan dengan kumparan induksi atau sistem pemanas lain yang disetujui. Baja harus mencapai jendela aplikasi bedak tertentu sebelum memasuki ruang semprot.
Pengendalian suhu harus mempertimbangkan:
- ketebalan dinding dan kapasitas termal pipa;
- keseragaman suhu melingkar;
- variasi suhu di sepanjang pipa;
- kehilangan panas di dekat ujung dan zona pemotongan;
- kecepatan garis pelapisan;
- waktu gelasi dan pengawetan yang diperlukan;
- instrumen inframerah dan suhu kontak yang dikalibrasi.
Suhu baja di bawah kisaran yang memenuhi syarat dapat menyebabkan fusi tidak sempurna, pembasahan permukaan yang buruk, daya rekat yang lemah, dan proses pengawetan yang tidak memadai. Temperatur yang berlebihan dapat mempercepat gelasi, mengurangi fleksibilitas film, merusak bubuk, atau menghasilkan kondisi pengawetan yang tidak tepat. Log produksi harus menunjukkan suhu terukur sebenarnya dan bukan hanya pengaturan pemanas.
3. Aplikasi bubuk elektrostatik
Bubuk FBE bermuatan elektrostatis disemprotkan ke pipa baja yang diarde dan dipanaskan. Serbuk meleleh saat bersentuhan, mengalir menuju profil peledakan dan berikatan bersama membentuk film kontinu.
Kontrol aplikasi biasanya mencakup:
- nama dan nomor batch bubuk;
- kondisi penyimpanan dan umur simpan bubuk;
- batas debu perawan dan pulih;
- posisi dan ketegangan senjata semprot;
- laju umpan bubuk;
- putaran pipa atau kecepatan konveyor;
- membersihkan tempat penyemprotan;
- pengendapan pada lapisan las;
- menutupi dan mengendalikan area yang ditebang;
- ketebalan film di ujung pipa dan transisi geometris.
DFT lokal harus diperiksa pada lapisan las, area tanah, ujung pipa, dan lokasi lain di mana geometri permukaan atau variasi suhu dapat mempengaruhi pengendapan lapisan.
4. Menyembuhkan dan mendinginkan
Setelah diaplikasikan, sisa panas baja memungkinkan epoksi cair menjadi gel dan membentuk ikatan silang secara kimia. Kondisi pengawetan yang diperlukan bergantung pada formulasi bubuk, riwayat suhu baja, ketebalan film, dan waktu yang berlalu sebelum pendinginan dengan air.
Prosedur yang disetujui harus menjelaskan:
- jendela suhu aplikasi yang dapat diterima;
- waktu pengawetan atau waktu tinggal minimum;
- batasan kecepatan jalur;
- waktu sebelum pendinginan dengan air;
- pemanasan tambahan bila diperlukan;
- metode verifikasi penyembuhan;
- tindakan yang harus diambil setelah penyimpangan suhu atau kecepatan garis.
Kalorimetri pemindaian diferensial dapat digunakan bila diperlukan untuk mengevaluasi sifat bubuk, perilaku transisi gelas, atau tingkat penyembuhan. Frekuensi pengujian dan kriteria penerimaan harus mengikuti standar yang berlaku, kualifikasi pelapisan dan ITP proyek.
Pendinginan dimulai hanya setelah proses curing yang cukup tercapai. Pendinginan udara, pendinginan air atau pendinginan bertahap dapat digunakan sesuai dengan prosedur yang memenuhi syarat. Pendinginan yang terlalu dini dapat mengganggu proses pengawetan, sedangkan penanganan yang tidak terkontrol sebelum pendinginan yang memadai dapat merusak atau merusak lapisan akhir.
Setelah pendinginan, pipa berlapis FBE menjalani inspeksi visual, pengukuran DFT, deteksi diskontinuitas, verifikasi pemotongan, perbaikan yang diizinkan, pengujian ulang, penandaan, dan penyimpanan terlindung.
Atribut kinerja utama
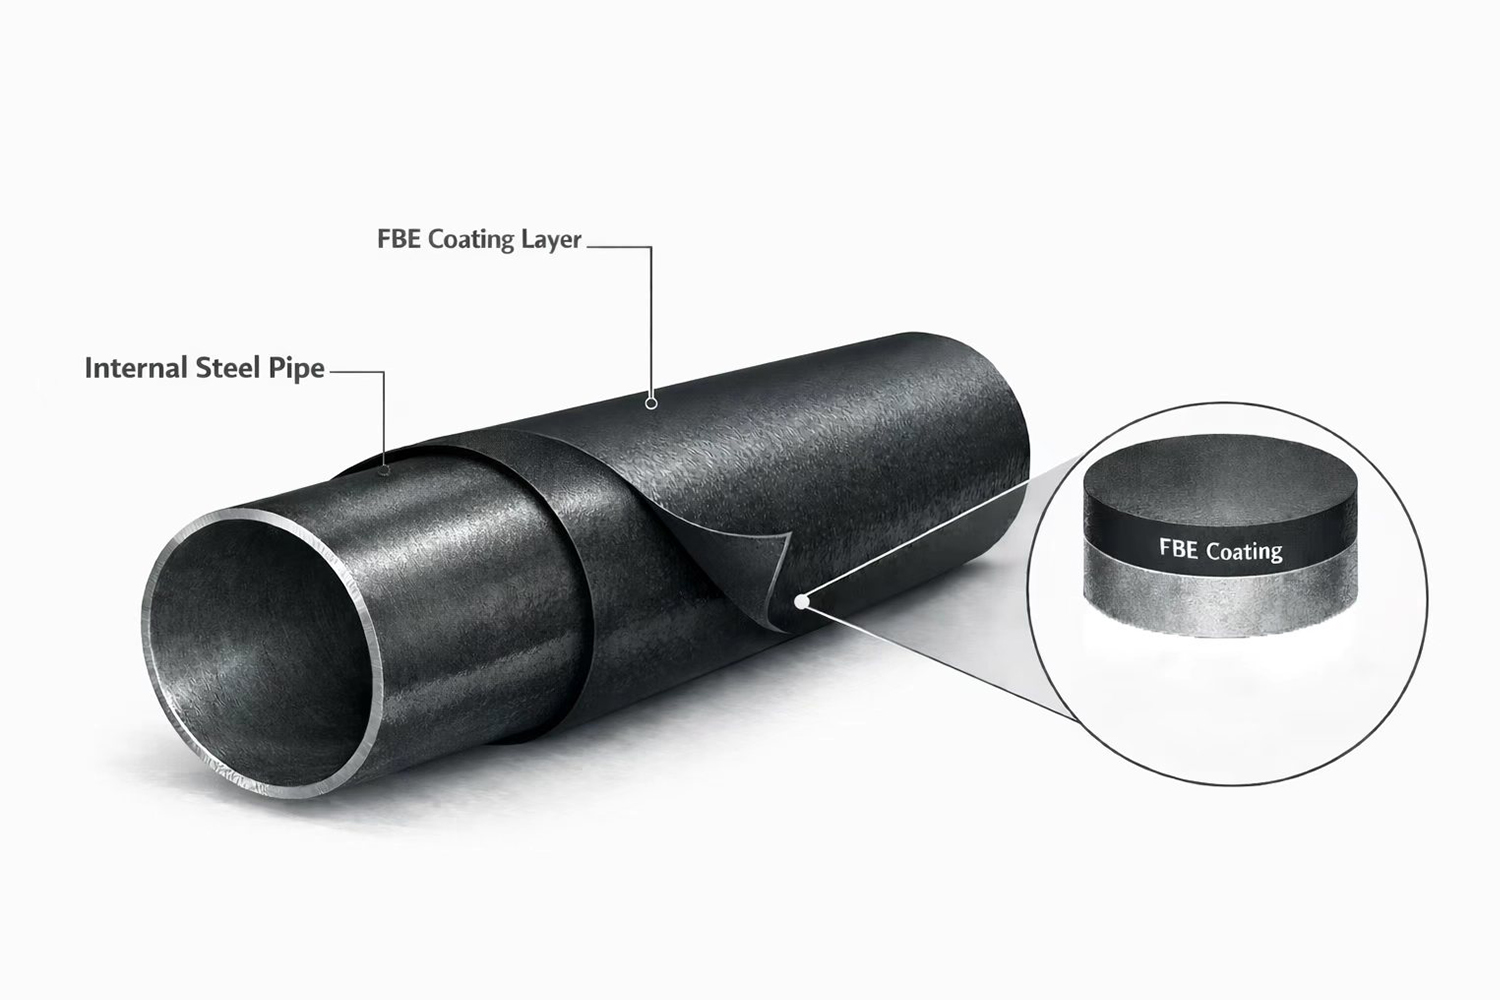
Lapisan epoksi berikat fusi dipilih karena kinerjanya dapat dikaitkan dengan uji kualifikasi yang ditentukan dan pengendalian produksi yang terukur.
Perlindungan Korosi: Lapisan film yang diawetkan memisahkan baja dari kelembapan, oksigen, garam, dan zat korosif eksternal lainnya. Performanya bergantung pada kontinuitas pelapisan, daya rekat, proses curing, ketebalan film, dan kesesuaian bubuk yang dipilih untuk lingkungan pengoperasian aktual.
Daya rekat tinggi: FBE melekat langsung pada baja yang disiapkan dengan benar. Daya rekat yang stabil memerlukan pembersihan yang terkontrol, profil jangkar, suhu aplikasi, proses pengawetan, dan perlindungan terhadap kontaminasi antara peledakan dan pelapisan.
Ketahanan terhadap Bahan Kimia: Sistem FBE yang memenuhi syarat dapat tahan terhadap berbagai bahan kimia tanah, komponen air tanah, dan lingkungan perpipaan. Ketahanan terhadap bahan kimia bergantung pada produk dan suhu dan harus dipastikan berdasarkan paparan sebenarnya, bukan digambarkan sebagai ketahanan yang tidak terbatas.
Resistensi pelepasan katodik: Untuk jaringan pipa yang beroperasi dengan proteksi katodik, sistem pelapisan secara rutin dievaluasi ketahanan pelepasannya di sekitar cacat yang disengaja pada tegangan, elektrolit, suhu, dan waktu pemaparan tertentu. Hasil kualifikasi tidak dapat dipertukarkan antara bubuk, siklus pengeringan, atau suhu pengoperasian.
Ketangguhan dan Fleksibilitas: Sistem FBE yang memenuhi syarat menawarkan ketahanan terhadap benturan selama penanganan dan dapat mengakomodasi deformasi pipa yang terkendali. Fleksibilitas sebenarnya bergantung pada kimia bubuk, DFT, proses pengawetan, diameter pipa, ketebalan dinding, dan kondisi tekukan. Sistem lapisan ganda dapat dipilih jika diperlukan ketahanan yang lebih besar terhadap abrasi dan kerusakan pemasangan.
Permukaan halus dan dapat diperiksa: FBE bagian luar memberikan permukaan halus yang memfasilitasi inspeksi visual, DFT, dan diskontinuitas. Ini tidak mengurangi hambatan aliran internal pipa, karena terletak di bagian luar pipa. Pengurangan kekasaran internal hanya dapat disebutkan bila pelapis interior FBE yang ditentukan secara terpisah dan memenuhi syarat diterapkan.
Antarmuka sistem: primer epoksi dan cat epoksi
Dokumen pelapisan sering kali menyertakan beberapa istilah yang berkaitan dengan epoksi, karena pelapisan yang berbeda dan lokasi kerja yang berbeda memerlukan metode penerapan yang berbeda.
• Epoxy Primer: Dalam sistem pelapisan eksterior multi-lapisan (misalnya, sistem poliolefin), lapisan dasar epoksi sering digambarkan sebagai primer epoksi karena lapisan tersebut mengikat sistem ke baja yang diledakkan dan berfungsi sebagai penghalang korosi utama. Di banyak lini produksi, FBE bertindak sebagai lapisan primer epoksi di seluruh struktur sistem. FBE Tahan Abrasi Lapisan Ganda (proyek ditentukan): Jika risiko kerusakan selama pemasangan meningkat di persimpangan (jalan raya, saluran air, dan layanan padat), sistem FBE lapisan ganda atau tahan abrasi dapat ditentukan untuk memberikan perlindungan mekanis tambahan di luar lapisan FBE lapisan tunggal standar. lapisan. • Cat epoksi: pada area sambungan lapangan, kurva bengkel, dan perbaikan lokal, fusi bubuk yang diterapkan di pabrik biasanya tidak diterapkan kembali di lokasi. Di area ini, bahan epoksi yang diaplikasikan dengan cairan sering kali ditetapkan sebagai cat epoksi untuk pelapisan garis, perbaikan atau perbaikan, diikuti dengan pengujian ulang kontinuitas untuk menutup penerimaan.
Jenis dan varian
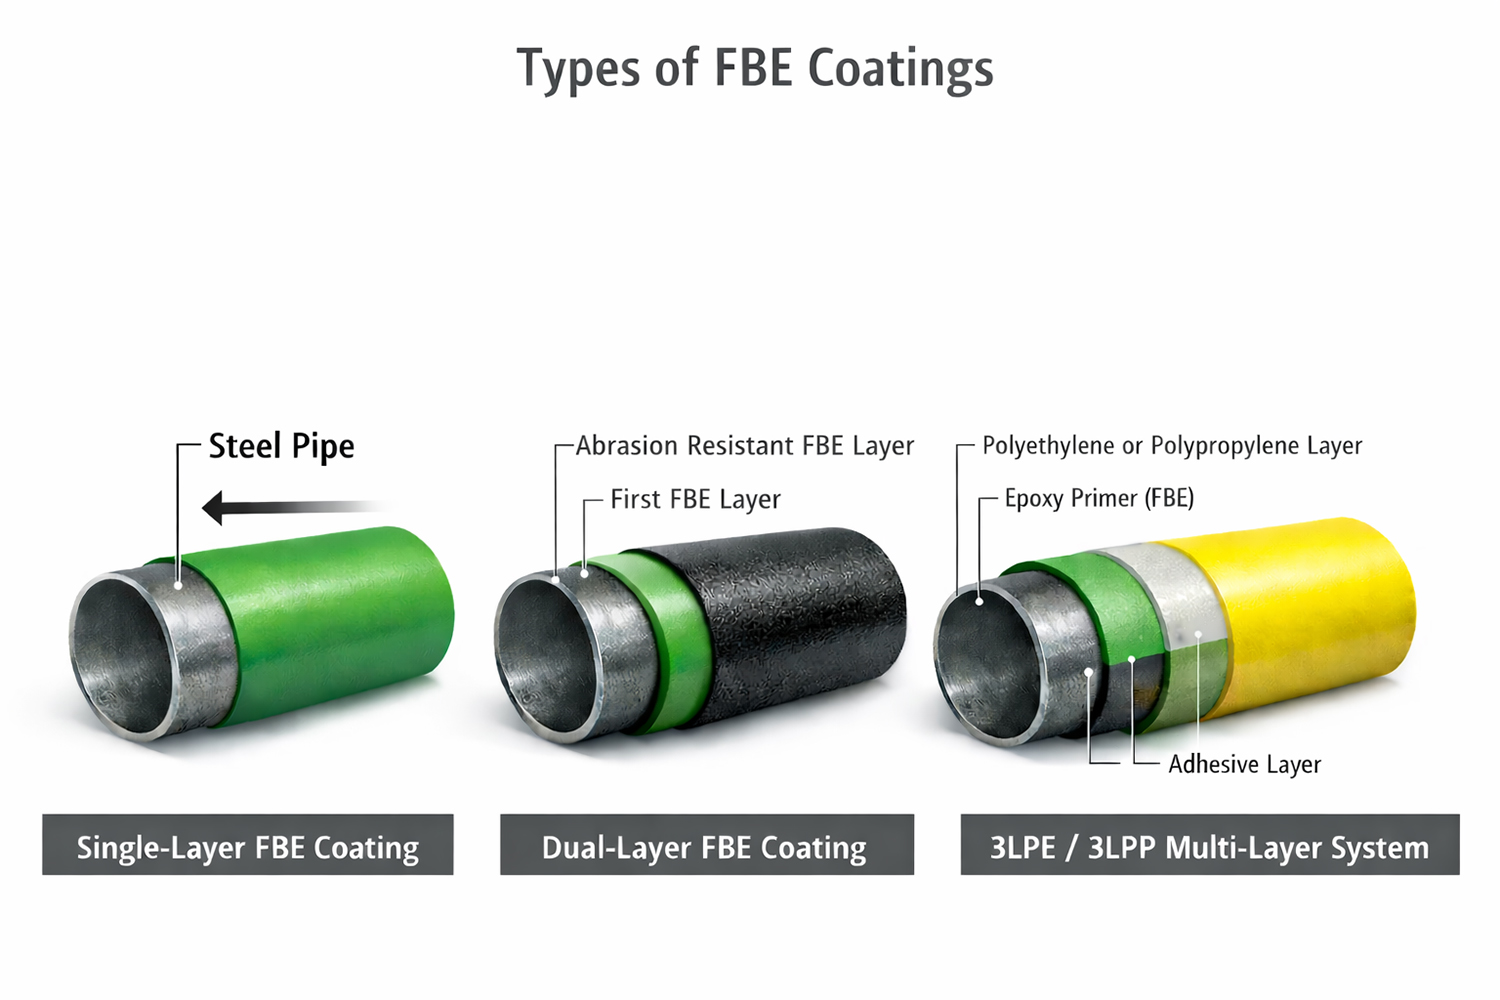
Lapisan FBE tersedia dalam konstruksi berbeda tergantung pada paparan korosi, suhu pengoperasian, dan risiko kerusakan selama pemasangan.
Single Coat FBE: Satu lapisan bubuk epoksi termoset yang diikat langsung ke baja yang telah disiapkan. Ini digunakan sebagai penghalang korosi eksterior utama dimana penanganan pipa, kondisi parit dan kerusakan timbunan dapat dikontrol dengan baik.
RFQ harus menentukan kualifikasi bubuk, DFT, persiapan permukaan, periode aplikasi dan pengawetan, pengurangan, pengujian diskontinuitas, batas perbaikan dan catatan ketertelusuran.
FBE Lapisan Ganda: Konstruksi dua lapis menambahkan lapisan luar yang tahan abrasi atau diperkuat secara mekanis di atas FBE pengontrol korosi utama. Digunakan di persimpangan, medan kasar, tarikan HDD, dan lokasi lain di mana satu lapisan mungkin terkena kerusakan mekanis yang lebih besar.
FBE lapis ganda tidak menghilangkan kebutuhan akan penanganan yang hati-hati, roller yang tepat, penyangga yang empuk, lapisan pengikat lapangan yang kompatibel, dan inspeksi pasca pemasangan.
Sistem multi-lapisan – 3LPE dan 3LPP: FBE membentuk lapisan pengontrol korosi pertama dalam lapisan poliolefin tiga lapis. Lapisan perekat mengikat FBE ke lapisan luar PE atau PP, sedangkan poliolefin memberikan kinerja penghalang mekanis dan kelembapan tambahan.
RFQ harus menunjukkan sistem 3LPE atau 3LPP yang lengkap, persyaratan individual untuk setiap lapisan, ketebalan total, geometri pemotongan, uji kupas atau tempel, inspeksi diskontinuitas, sistem perbaikan, dan paket ketertelusuran.
Paket inspeksi dan dokumentasi
Penerimaan pelapisan FBE biasanya ditutup ketika pembeli dapat (1) memverifikasi bahwa sistem pelapisan dan ruang lingkup inspeksi sesuai dengan RFQ/ITP, (2) menelusuri setiap panjang pipa ke lot pelapisan dan catatan pengujiannya, dan (3) memastikan bahwa perbaikan dan pengujian ulang telah selesai dan dicatat tanpa penangguhan terbuka.
Hasil kerja yang umum meliputi: â'ˆ Catatan pengendalian bahan dan proses: prosedur pelapisan dan ITP (proyek disetujui), catatan inspeksi yang masuk, sertifikat lot/batch (CoA) bubuk epoksi, ketertelusuran lot, pengendalian penyimpanan/umur simpan, dan parameter proses lini yang mencakup kontrol abrasif, target profil permukaan, dan rentang suhu pemanasan awal (180–250  derajat) yang digunakan dalam produksi. â'‰ Bukti persiapan dan aplikasi permukaan: verifikasi kebersihan (misalnya, Sa 2½ / NACE No. 2 jika ditentukan), pembacaan profil permukaan (misalnya, 50–100 μm jika ditentukan), pembacaan suhu pemanasan awal di sepanjang saluran pipa, dan log aplikasi yang mendukung kemampuan pengulangan di seluruh lot produksi dan di ujung/zona pemotongan. â'Š Laporan pemeriksaan pelapisan yang telah selesai: Hasil DFT dengan identifikasi instrumen yang dapat ditelusuri dan pola pembacaan yang ditentukan (min/rata-rata/maks vs. rentang yang ditentukan), catatan pengujian diskontinuitas (jeep) yang menunjukkan kriteria tegangan pengujian, cakupan cakupan, hasil dan diskontinuitas yang ditemukan, ditambah catatan pengujian inspeksi visual terhadap kondisi pelapisan dan kepatuhan akhir/pemotongan. Paket Penutupan Perbaikan dan Pengujian Ulang: Catatan perbaikan yang merinci jenis cacat, lokasi (berdasarkan ID dan posisi pipa), bahan/metode perbaikan, konfirmasi penyembuhan (bila diperlukan), dan hasil pengujian ulang yang diperlukan (pengujian ulang diskontinuitas dan verifikasi DFT tambahan) hingga memenuhi penerimaan kontinuitas tanpa perbaikan terbuka. â'Œ File Ketertelusuran dan Pelepasan: Matriks ketertelusuran yang menghubungkan penandaan/ID pipa ke lot pelapisan dan lot bubuk, nomor laporan inspeksi (DFT/diskontinuitas/perbaikan) dan item daftar pengepakan, didukung oleh sertifikat kalibrasi peralatan inspeksi (pengukur DFT, detektor diskontinuitas, instrumen suhu) dan catatan kualifikasi/laboratorium yang ditentukan proyek bila diperlukan (misalnya, adhesi, pelepasan katodik, benturan/abrasi).
Dukungan pasokan dan pelaksanaan proyek
GNEE mendukung penyampaian pelapisan FBE dengan menyelaraskan cakupan pelapisan dengan bukti penerimaan yang terukur, sehingga tinjauan RFQ, pelaksanaan ITP, dan persetujuan pelepasan dapat ditutup pada penyerahan pertama.
Cakupan pelaksanaan biasanya mencakup: Konfirmasi ruang lingkup: jenis sistem pelapisan (FBE lapisan tunggal, FBE lapisan ganda tahan abrasi atau FBE sebagai primer epoksi pada 3LPE/3LPP), jendela DFT, kriteria pengujian diskontinuitas (jeep), panjang pemotongan, batas perbaikan dan persyaratan pengujian ulang sesuai dengan metode Pemasangan dan antarmuka pengikatan lapangan. Pengendalian Lot dan Dokumen: Identifikasi pipa dihubungkan dengan lot pelapisan dan lot serbuk, dengan pembacaan DFT, catatan pengujian diskontinuitas, dan catatan perbaikan/pengujian ulang yang disusun berdasarkan panjang atau lot pipa dan dikorelasikan dengan item daftar pengepakan. Perlindungan Penanganan: Perlindungan pemotongan dan kemiringan/ujung ditetapkan dan diterapkan untuk mengurangi kerusakan selama pemuatan, pengangkutan, dan penanganan halaman, menjaga kondisi akhir yang konsisten untuk pengelasan lapangan dan pelapisan sambungan. File Rilis: Paket konsolidasi yang menyatukan catatan proses pelapisan, hasil inspeksi, bukti kalibrasi/kualifikasi (ditentukan oleh proyek), korespondensi ketertelusuran, dan dokumen pengiriman ke dalam struktur yang siap ditinjau untuk meminimalkan siklus pengiriman ulang.
Penawaran gratis
Pertanyaan yang sering diajukan (FAQ)
Q1: Apa yang dimaksud dengan lapisan epoksi berikat fusi dan apa arti “fusi” dalam lapisan FBE? A1: Lapisan epoksi berikat fusi adalah lapisan bubuk epoksi yang diaplikasikan pada baja yang dipanaskan sebelumnya; "fusi" adalah peleburan serbuk dan pembasahannya pada permukaan baja yang panas, alirannya hingga membentuk lapisan film yang kontinu dan proses pengawetan selanjutnya hingga menjadi penghalang epoksi yang berikatan silang.
Q2: Apakah ada perbedaan antara pelapisan FBE dan pelapisan bubuk FBE? A2: Lapisan FBE menggambarkan lapisan akhir yang diawetkan pada pipa atau komponen, sedangkan lapisan bubuk FBE menekankan pada bahan bubuk dan proses aplikasi bubuk yang digunakan untuk membentuk lapisan.
Q3: Item inspeksi apa yang biasanya digunakan untuk menerima pelapisan FBE pada pipa yang dilapisi? A3: Penerimaan biasanya berfokus pada distribusi ketebalan film kering (DFT), pengujian diskontinuitas/porositas, catatan perbaikan dan pengujian ulang, pemantauan kondisi pemotongan/akhir, dan ketertelusuran yang menghubungkan ID pipa ke lot pelapisan dan catatan inspeksi.
Q4: Di manakah primer epoksi dan cat epoksi cocok dengan proyek pelapisan pipa yang menentukan FBE? A4: Primer epoksi biasanya menggambarkan lapisan dasar epoksi dalam sistem multi-lapisan, di mana FBE dapat bertindak sebagai lapisan primer, sedangkan cat epoksi biasanya digunakan untuk melapisi sambungan lapangan atau perbaikan lokal di mana fusi bubuk tidak diterapkan kembali di lokasi.
Tag populer: pelapis fbe (fusion bonded epoxy) untuk pipa, pemasok, disesuaikan, grosir, murah, diskon, daftar harga, harga murah, dalam stok, sampel gratis


