


Pipa berlapis 3LPE (Pipa Berlapis Polietilen Tiga Lapis) dilindungi oleh primer epoksi berikat fusi, perekat kopolimer, dan lapisan luar polietilen yang diekstrusi. Sistem pelapisan diterapkan pada pipa saluran baja tanpa sambungan atau dilas. Primer FBE diterapkan langsung ke permukaan baja yang diledakkan dan dipanaskan, menciptakan antarmuka perlindungan korosi utama; Perekat memberikan ikatan kimia dan mekanis antara epoksi dan polietilen; dan lapisan PE memberikan ketebalan, ketangguhan, dan ketahanan terhadap kelembapan yang diperlukan untuk melindungi pipa selama pengangkatan, pengangkutan, penyimpanan, penggalian, dan penimbunan kembali. Sistem ini biasanya dikhususkan untuk jaringan pipa minyak, gas dan transportasi yang terkubur atau terendam, jalur pengumpulan, penyeberangan sungai dan rute melalui tanah basah atau korosif dimana ketahanan terhadap korosi harus dikombinasikan dengan perlindungan terhadap benturan, lekukan dan abrasi. Untuk tarikan HDD, pengisian batuan, peningkatan suhu servis, atau pelapisan pemberat beton, kelas pelapisan, perlindungan abrasi, geometri pemotongan, dan kompatibilitas sambungan lapangan memerlukan kualifikasi khusus proyek.
Sistem pelapisan 3LPE harus dianggap sebagai sistem perlindungan korosi terintegrasi dan berbasis standar yang dirancang, memenuhi syarat dan dikendalikan untuk kondisi layanan tertentu, dan bukan kombinasi sederhana dari tiga lapisan pelapis. Lapisan tersebut harus memberikan ketahanan yang efektif terhadap kontaminasi di permukaan tanah dan siklus termal yang diharapkan; namun, sifat-sifat ini tidak boleh digunakan untuk mengkompensasi cakupan FBE yang tidak lengkap, proses curing FBE yang tidak memadai, atau adhesi perekat yang tidak memadai.
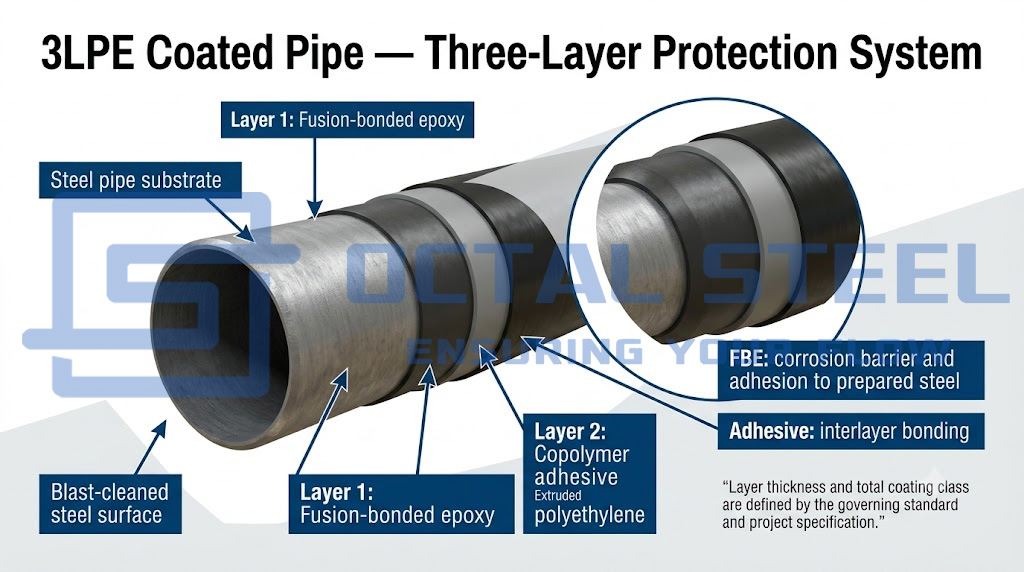
GNEE memasok pipa berlapis 3LPE dengan pipa dasar tanpa sambungan, HFW/ERW, LSAW dan SSAW untuk pipa minyak, gas, dan transportasi yang terkubur atau terendam. Persyaratan pipa dasar dan pelapis dapat dikoordinasikan dengan API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 dan spesifikasi proyek yang disetujui. Tabel berikut memisahkan fungsi dan penerimaan utama setiap lapisan dalam sistem pelapisan 3PE.
| Lapisan penutup | Bahan | Fungsi rekayasa | Masalah Penerimaan Utama |
|---|---|---|---|
| Lapisan pertama | Epoksi Berikat Fusi (FBE) | Mematuhi baja yang telah disiapkan dan menyediakan antarmuka perlindungan korosi utama | Kebersihan permukaan, profil, suhu aplikasi, pengawetan dan kontinuitas film |
| Lapisan kedua | Perekat kopolimer atau cangkok | Menghubungkan epoksi dengan lapisan polietilen secara kimia dan mekanis | Kompatibilitas material, suhu ekstrusi, dan jendela aplikasi |
| Lapisan ketiga | polietilen yang diekstrusi | Memberikan ketahanan terhadap kelembapan dan melindungi lapisan di bawahnya dari benturan, lekukan, dan abrasi | Ketebalan total, kontinuitas, ketahanan benturan dan penanganan kerusakan |
Spesifikasi Pipa Coated 3LPE
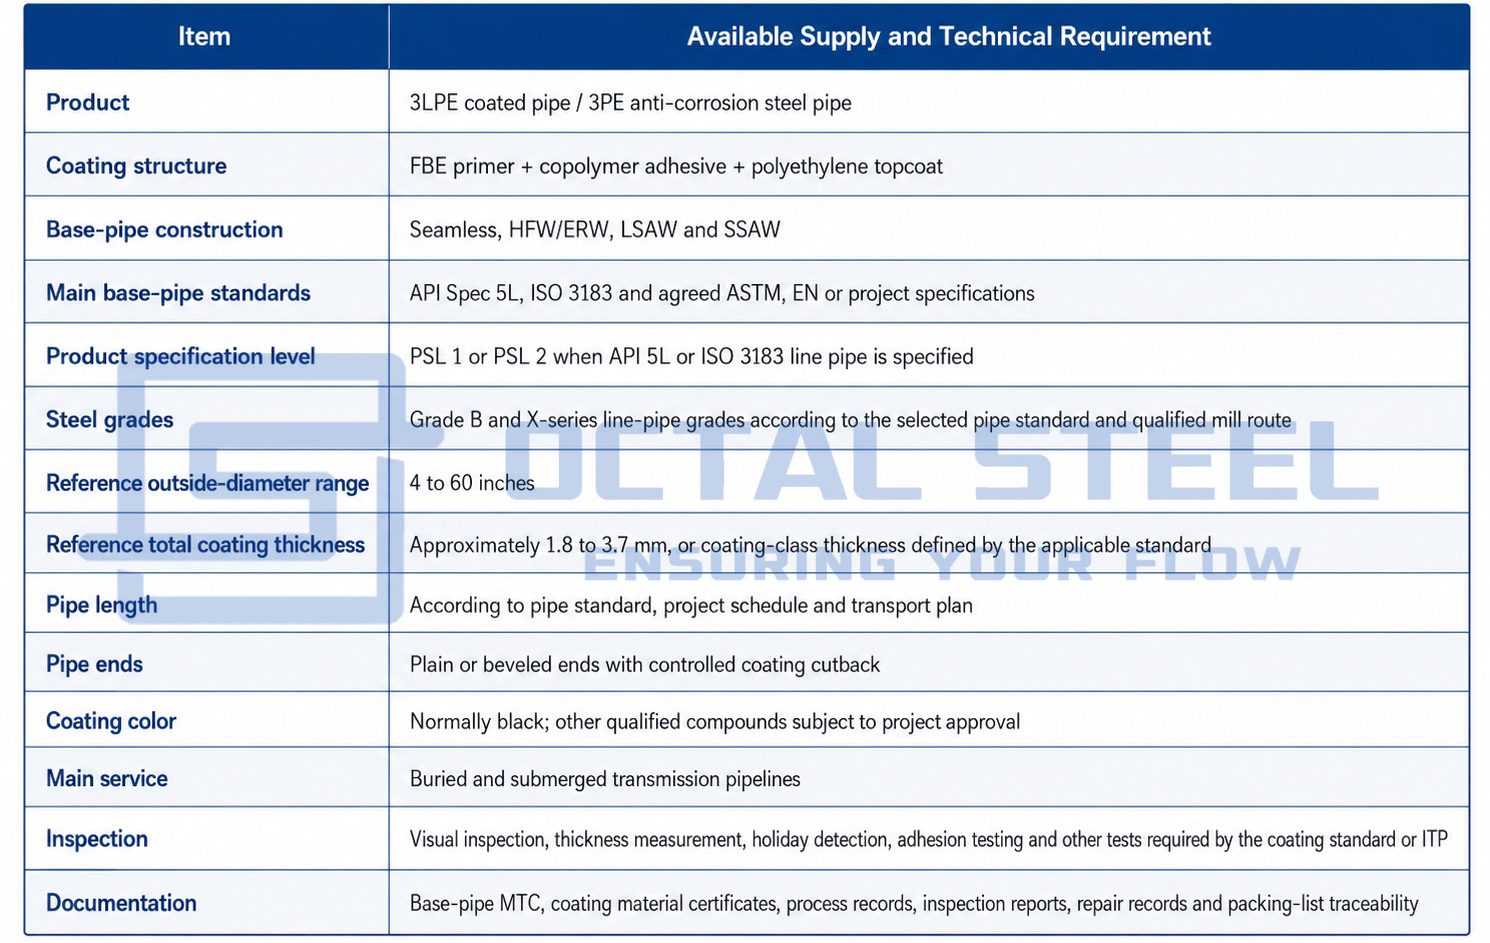
Kisaran pasokan 4–60 inci dan kisaran referensi pelapisan sekitar 1,8–3,7 mm. Ketersediaan akhir tergantung pada dimensi pipa dasar, kapasitas jalur pelapisan, kelas pelapisan dan kualifikasi proyek.
Unduh: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Standar dan Kepatuhan Saluran Pipa 3LPE
Pipa dasar dan lapisan luar diatur oleh dokumen teknis yang berbeda. Sertifikat pipa dasar menegaskan produk baja. Hal ini saja tidak memastikan bahwa pelapisan eksterior memenuhi spesifikasi pelapisan proyek.
| Aturan | Scope dalam rangka pipa 3LPE |
|---|---|
| ISO 21809-1:2018 | Pelapis eksterior PE dan PP tiga lapis yang diaplikasikan di pabrik untuk pipa baja yang terkubur atau terendam |
| DIN 30670-1:2024 | Pelapis polietilen ekstrusi yang diaplikasikan di pabrik pada pipa baja dan perlengkapannya |
| CSA Z245.21:22 | Kualifikasi, penerapan, inspeksi, pengujian, penanganan dan penyimpanan lapisan polietilen yang diaplikasikan di pabrik untuk pipa baja |
| Spesifikasi API 5L | Persyaratan Pembuatan dan Penerimaan untuk Pipa Saluran Baja Tanpa Jahitan dan Dilas |
| ISO 3183:2019 | Pipa baja mulus dan dilas PSL 1 dan PSL 2 untuk sistem transportasi pipa |
| ISO 8501-1 | Evaluasi visual kebersihan permukaan baja sebelum pelapisan |
| seri ISO 8502 | Evaluasi debu, garam terlarut dan kontaminan permukaan lainnya |
| seri ISO 8503 | Pengukuran dan evaluasi profil permukaan ledakan |
| Spesifikasi Pelapisan Proyek | Kelas suhu, kelas ketebalan, pemotongan, frekuensi pengujian, kriteria penerimaan dan dokumentasi |
ISO 3183:2019 tetap berlaku setelah revisi tahun 2026 dan mencakup pipa baja mulus dan dilas PSL 1 dan PSL 2. DIN mencantumkan DIN 30670-1:2024 sebagai standar pelapis PE ekstrusi yang diterapkan pabrik saat ini, sedangkan CSA Z245.21:22 mencakup persyaratan kualifikasi, penerapan, inspeksi, pengujian, penanganan, dan penyimpanan pelapis.
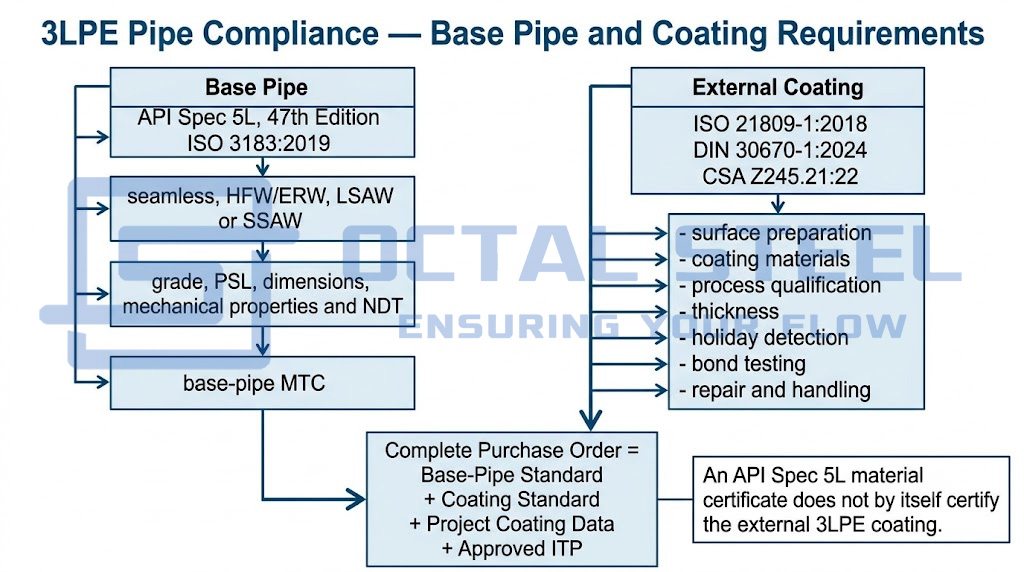
Oleh karena itu, pesanan pembelian harus mengidentifikasi kedua dokumen tersebut, misalnya:
Pipa saluran API Spec 5L PSL 2 dengan lapisan luar 3LPE sesuai dengan ISO 21809-1, termasuk kelas pelapisan yang ditentukan, suhu desain, ketebalan minimum, pengurangan dan ITP proyek.
Hanya menulis “pipa API 5L 3LPE” membuat kelas pelapisan dan persyaratan penerimaan tidak lengkap.
Ketebalan representatif lapisan 3LPE
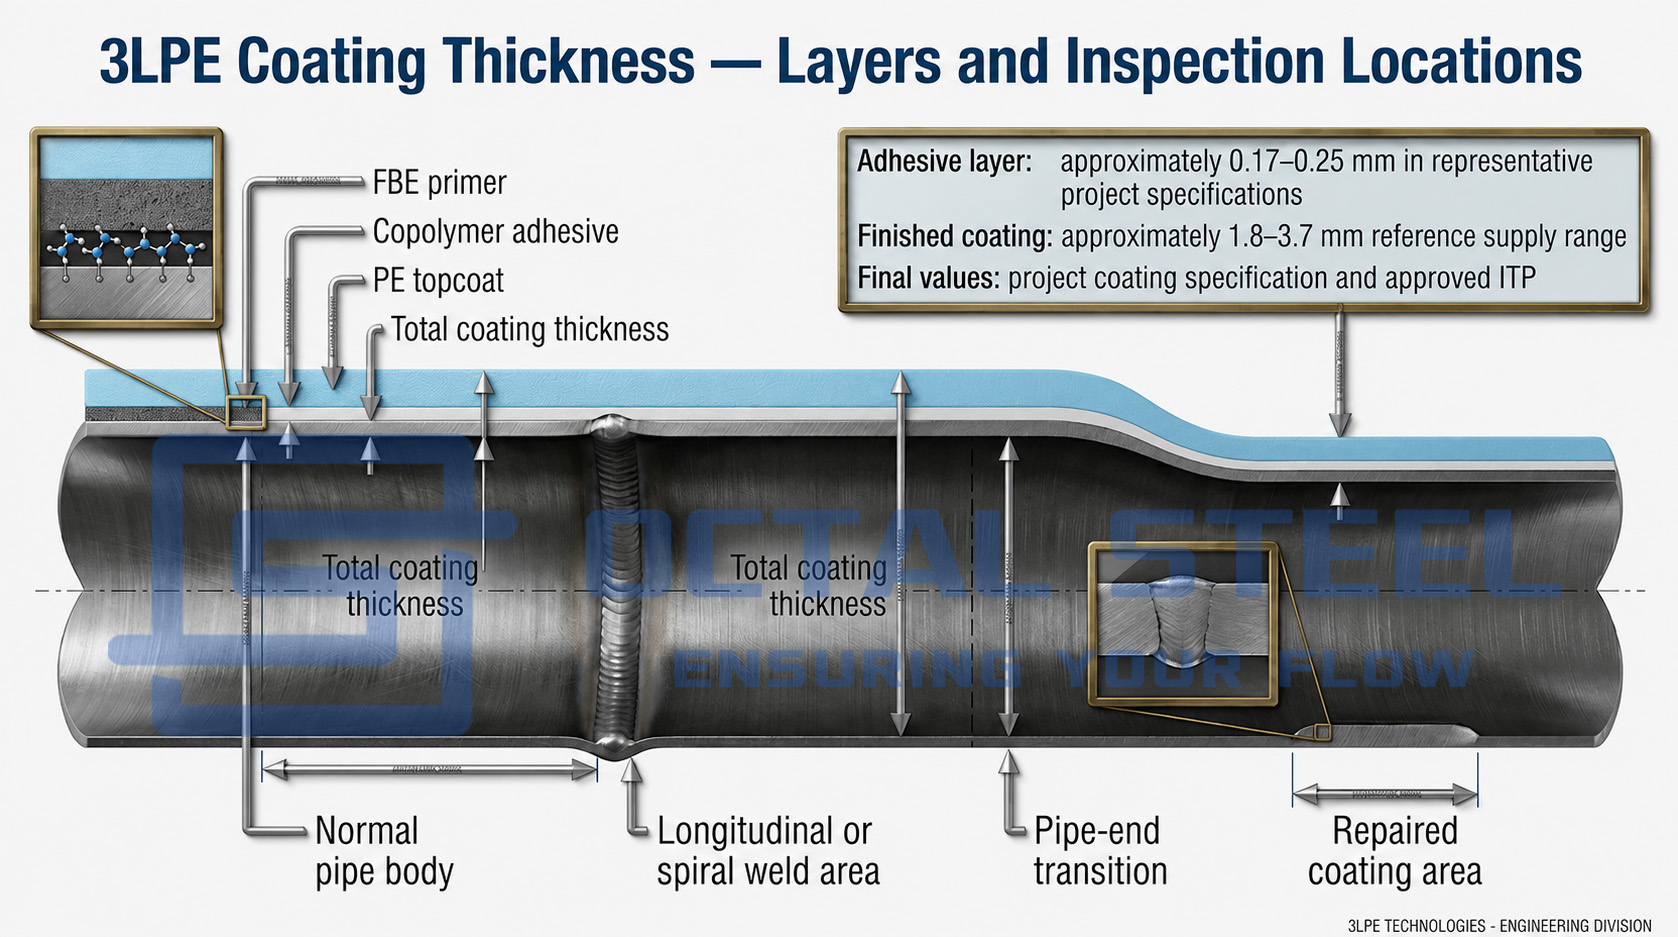
Ketebalan total pipa 3LPE ditentukan oleh diameter pipa, kelas pelapisan, suhu layanan, risiko penanganan dan spesifikasi proyek. Nilai ini tidak boleh diperlakukan sebagai nilai universal tunggal.
Sistem perwakilan dapat mencakup:
- Primer FBE: biasanya ditentukan sebagai ketebalan film kering minimum;
- lapisan perekat: biasanya sekitar 0,17–0,25 mm dalam spesifikasi proyek;
- Lapisan PE: disesuaikan untuk mencapai ketebalan total yang dibutuhkan;
- total lapisan akhir: biasanya berkisar antara 1,8-3,7 mm untuk rentang produk standar.
Angka-angka ini adalah nilai referensi, bukan kriteria penerimaan otomatis. Spesifikasi operator yang dipublikasikan menunjukkan bahwa ketebalan total minimum dapat bervariasi tergantung pada OD pipa. Spesifikasi proyek publik, misalnya, menetapkan kategori ketebalan minimum 2,5, 2,8, 3,0 dan 3,3 mm untuk meningkatkan kelompok diameter pipa.
RFQ harus menunjukkan:
- ketebalan FBE minimum;
- ketebalan perekat minimum;
- ketebalan lapisan total minimum;
- kelas pelapisan normal atau diperkuat;
- ketebalan lokal di bawah batas minimum yang diperbolehkan;
- frekuensi pengukuran ketebalan;
- jika diperlukan perlindungan tahan abrasi tambahan.
Lapisan 3LPE vs FBE vs 3LPP
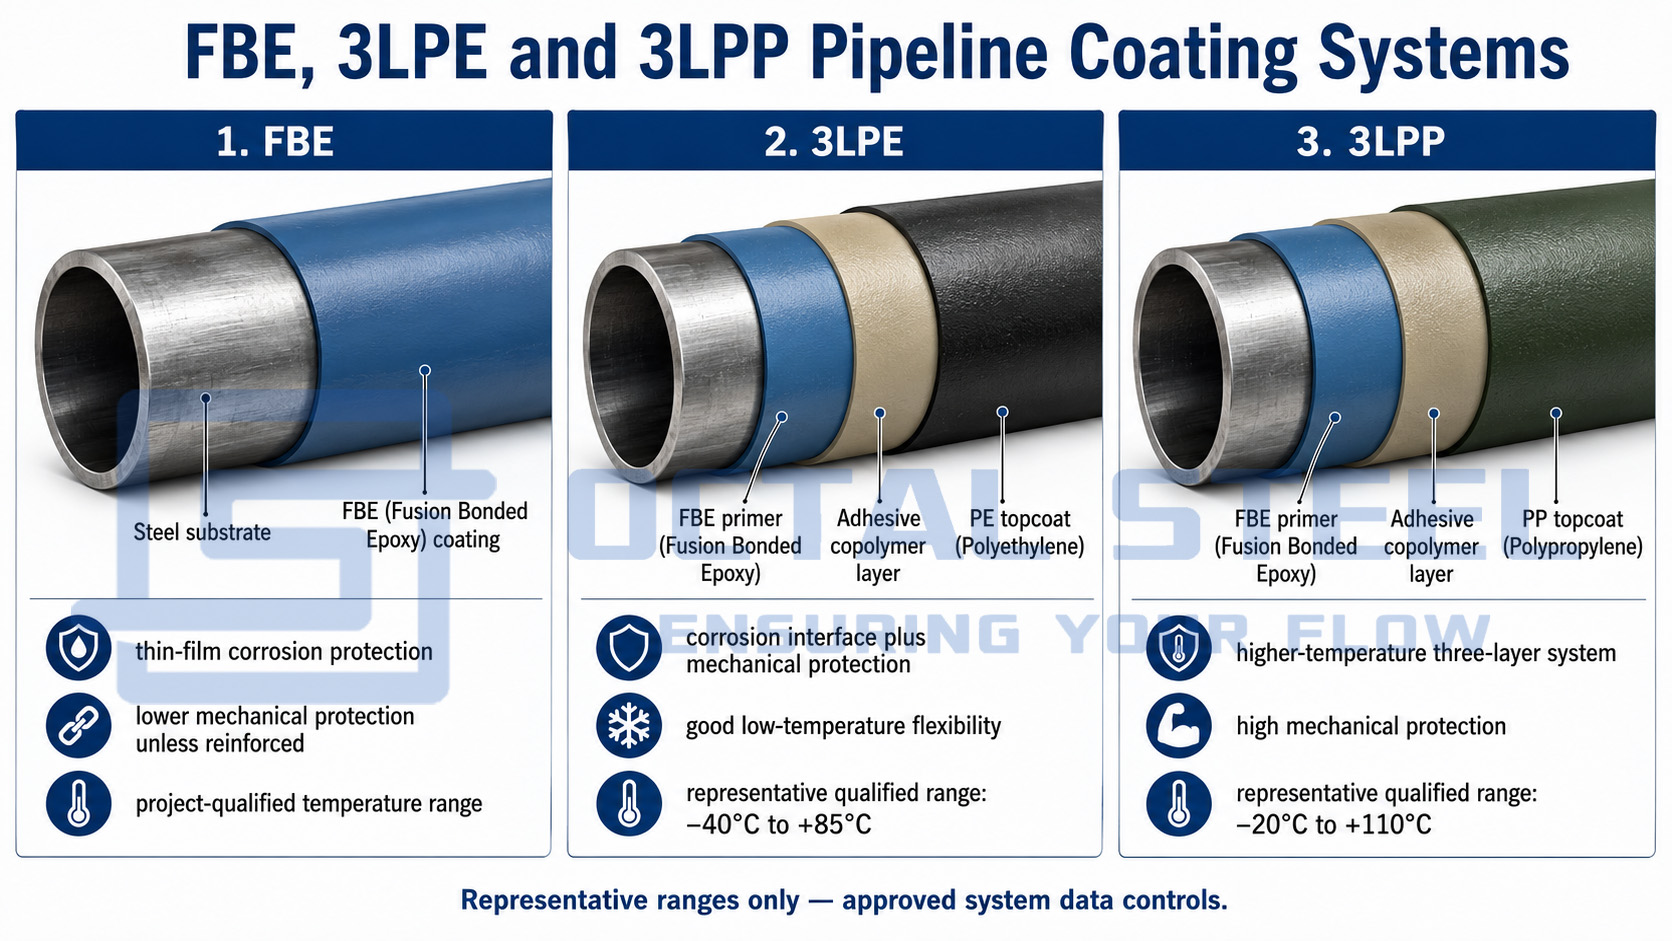
FBE, 3LPE dan 3LPP adalah sistem pelapisan pipa yang diterapkan di pabrik dan saling terkait satu sama lain. FBE membentuk penghalang korosi langsung pada permukaan baja yang disiapkan dan dapat digunakan sendiri atau sebagai lapisan primer dalam sistem 3LPE dan 3LPP. 3LPE menambahkan perekat dan lapisan polietilen untuk meningkatkan ketahanan terhadap benturan, abrasi, dan kelembapan, sedangkan 3LPP menggunakan polipropilen untuk menawarkan kinerja yang lebih baik pada suhu tinggi.
Pilihan antara sistem ini bergantung pada suhu pengoperasian, metode pemasangan, kondisi tanah dan timbunan, risiko gangguan, kompatibilitas ikatan lapangan, dan batas kualifikasi sistem pelapisan lengkap. Tabel berikut membandingkan struktur, perilaku dalam pelayanan, fokus inspeksi, dan batasan pemilihan utama.
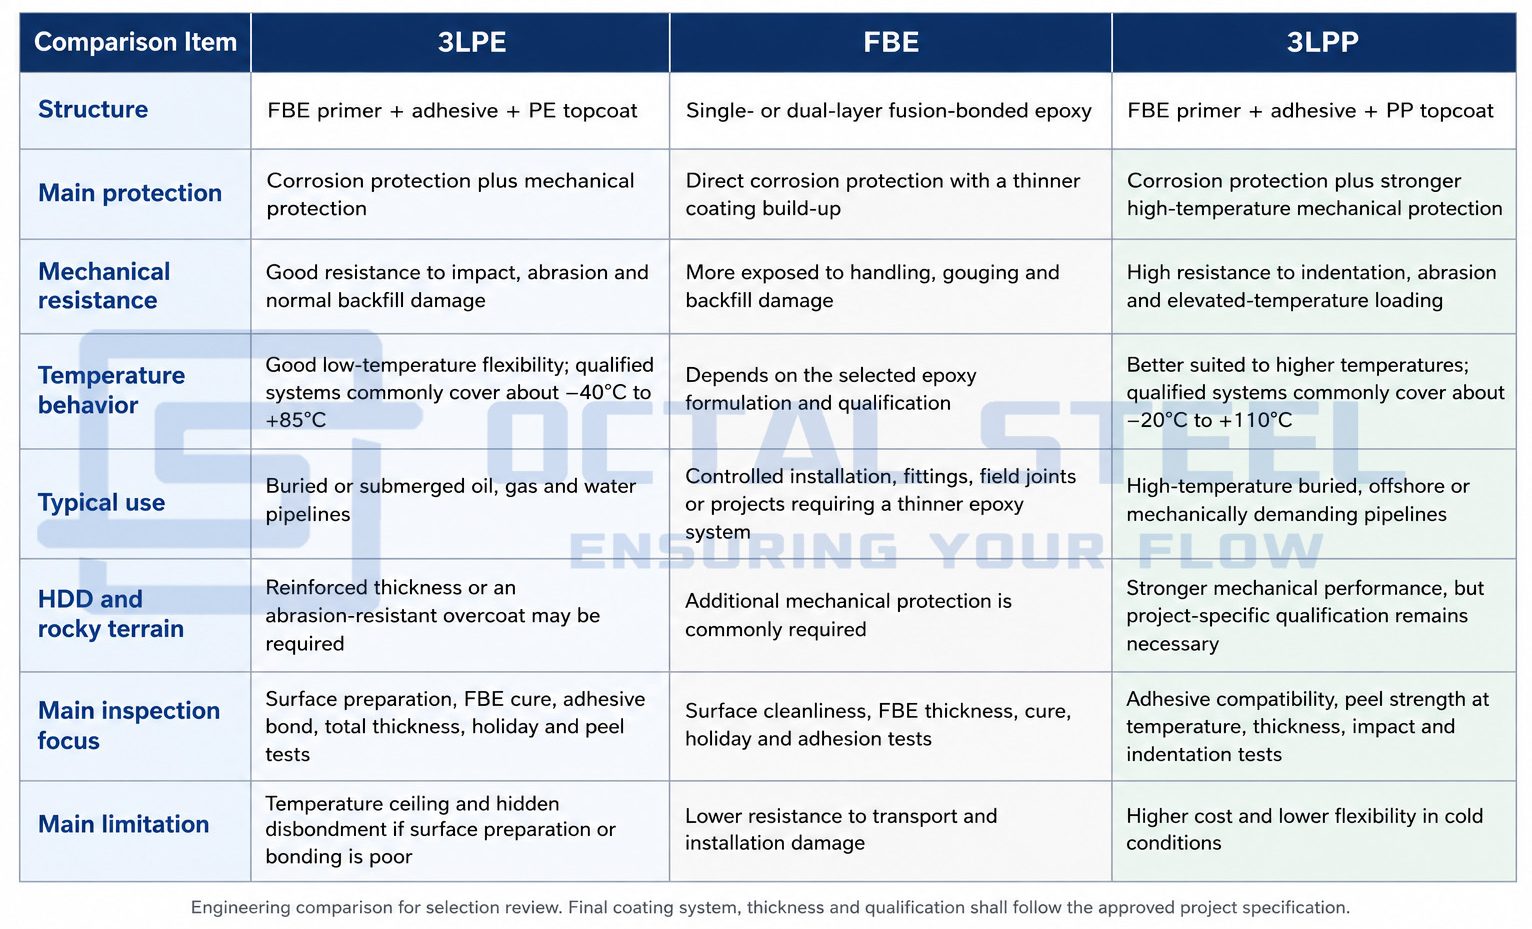
Kisaran suhu yang ditampilkan adalah nilai yang mewakili sistem yang memenuhi syarat. Seleksi akhir harus mengikuti lembar teknis pelapisan yang disetujui, suhu pengoperasian, metode pemasangan, kondisi pengurukan, dan spesifikasi proyek.
Unduh: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE dibandingkan dengan 2LPE
Sistem PE dua lapis biasanya menghilangkan primer FBE yang berdiri sendiri atau menggunakan susunan primer/perekat yang disederhanakan. Sistem 3LPE yang lengkap menyediakan penghalang korosi baja epoksi-yang berbeda, lapisan pengikat, dan lapisan mekanis luar yang terpisah.
Kedua sistem ini tidak boleh diperlakukan sebagai sesuatu yang dapat dipertukarkan. Proyek harus mengkonfirmasi:
- apakah primer FBE wajib dilakukan;
- kinerja pelepasan katodik yang diperlukan;
- kelas suhu;
- kelas ketebalan;
- metode pengujian;
- Kompatibilitas dengan pelapisan sambungan lapangan.
Berat pipa berlapis 3LPE
Berat pipa yang sudah dilapisi adalah jumlah massa pipa baja telanjang dan massa semua lapisan pelapis.
Untuk setiap lapisan pelapis:
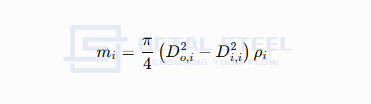
Di mana:
- MYo= massa lapisan per meter;
- Dsaya dengar= diameter luar setelah menerapkan lapisan itu;
- Dsaya, saya= diameter sebelum menerapkan lapisan itu;
- KAMUYo= kepadatan bahan pelapis.
Massa total pipa yang dilapisi adalah:
Mtotal= mbaja+mFBE+mperekat+mPE
Untuk perencanaan pengiriman, perhitungannya juga harus mempertimbangkan:
- panjang yang tidak dilapisi (dipotong) pada kedua ujungnya;
- ketebalan lapisan rata-rata sebenarnya;
- kopling sementara, pelindung ujung atau sumbat;
- bahan perbaikan;
- berat bundel, dudukan dan kemasan.
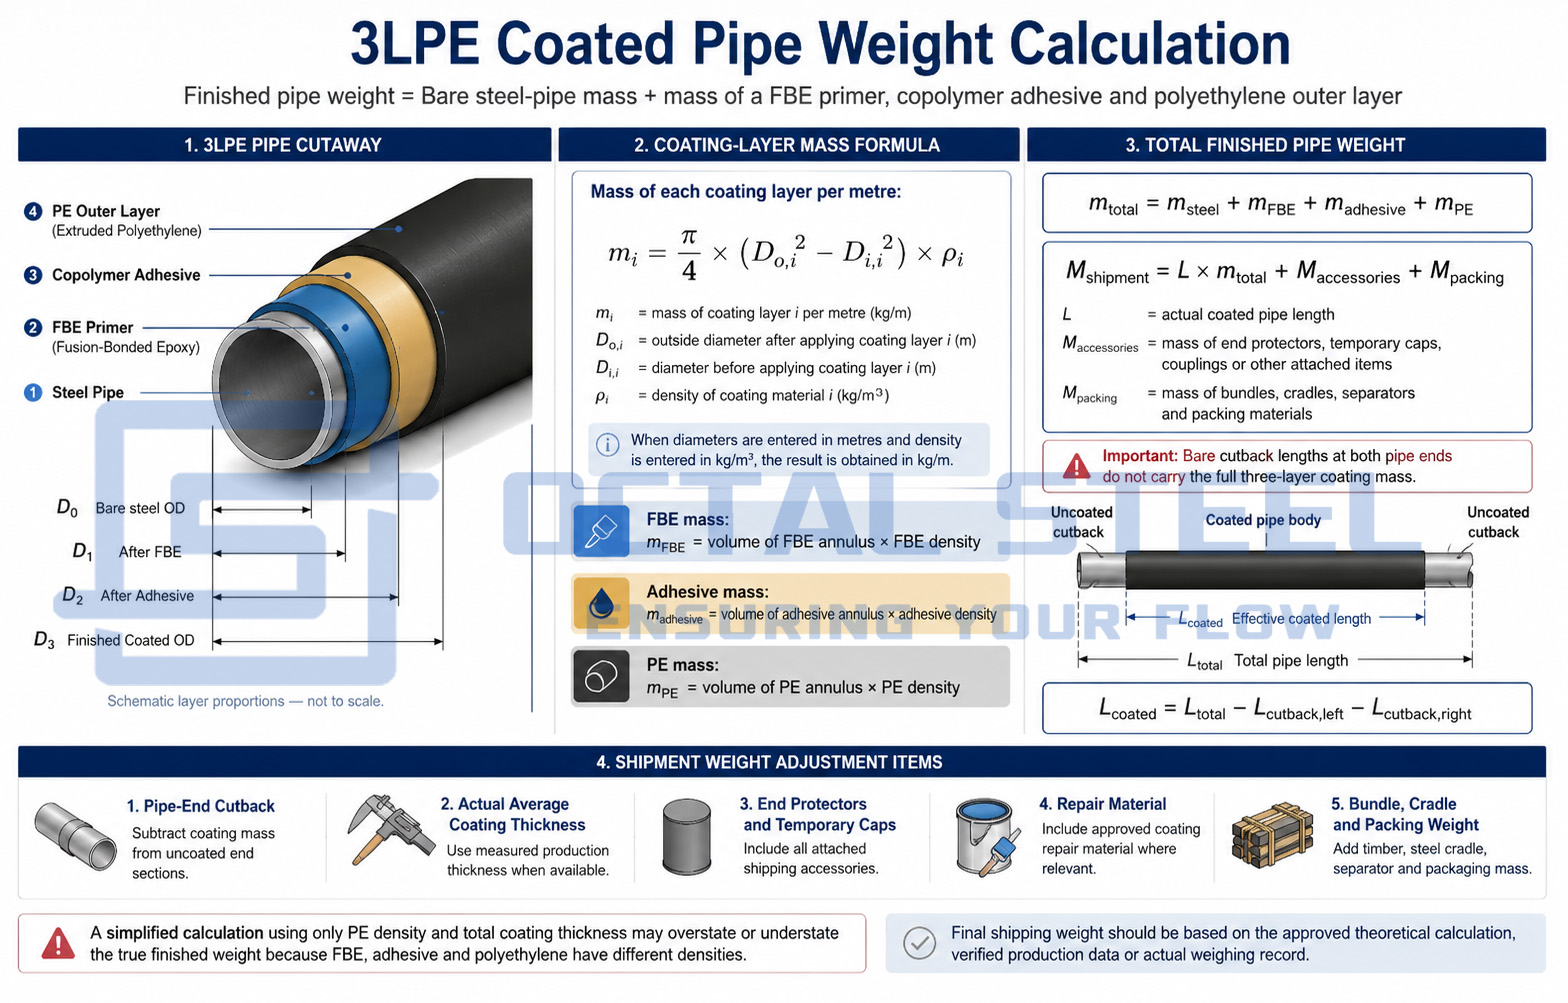
Perhitungan yang disederhanakan hanya dengan menggunakan kepadatan PE dan ketebalan lapisan total mungkin melebih-lebihkan atau meremehkan nilai sebenarnya, karena FBE, perekat dan polietilen memiliki kepadatan yang berbeda. Berat pengiriman akhir harus didasarkan pada perhitungan teoritis yang disetujui atau berdasarkan catatan berat produksi sebenarnya.
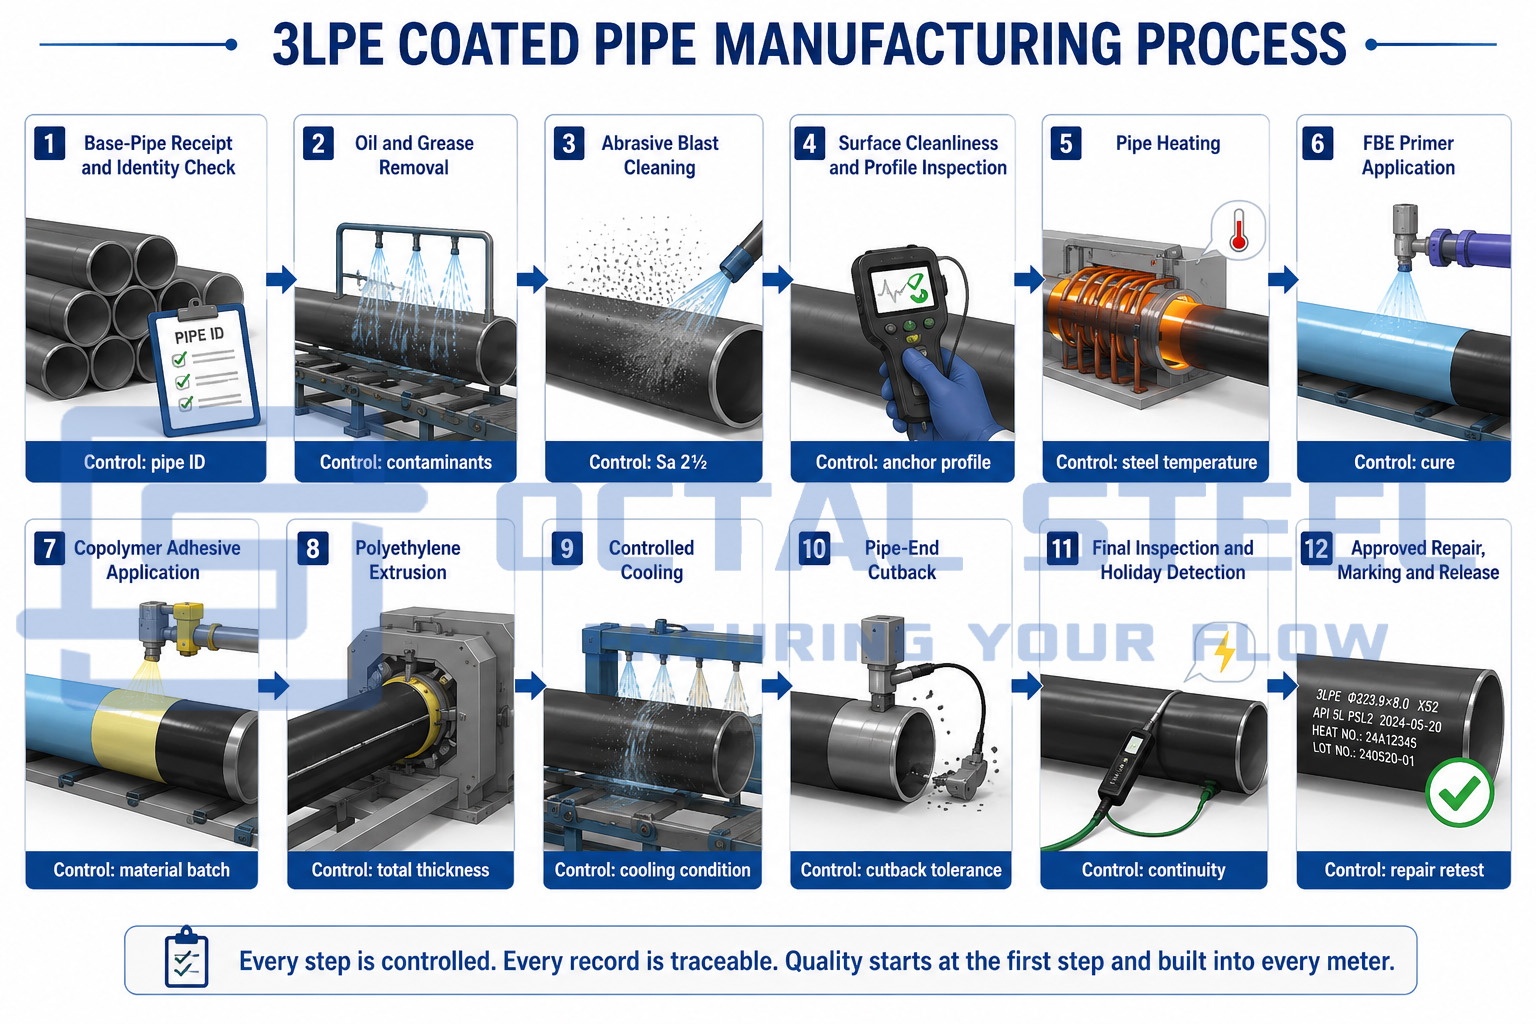
Proses pembuatan lapisan 3LPE
1. Penerimaan base pipeline dan verifikasi identitas
Setiap pipa diterima berdasarkan catatan produksinya. Nomor pipa, nomor tuang, standar, mutu, OD, ketebalan dinding, panjang dan persiapan ujung diverifikasi sebelum pelapisan.
Cacat permukaan yang dapat mengganggu penerapan pelapisan – seperti serpihan, percikan las, goresan dalam, laminasi atau tonjolan tajam – diidentifikasi dan dihilangkan. Penggilingan tidak boleh mengurangi ketebalan dinding yang tersisa di bawah persyaratan penerimaan pipa dasar.
2. Menghilangkan minyak, lemak dan kontaminan
Minyak, lemak, garam, perekat penanda, dan kontaminan lainnya dihilangkan sebelum peledakan abrasif. Peledakan permukaan yang terkontaminasi dapat memasukkan serpihan ke dalam profil dan mengurangi daya rekat epoksi dalam jangka panjang.
Catatan pembersihan harus mengidentifikasi metode, bahan habis pakai, dan hasil inspeksi.
3. Pembersihan dengan cara peledakan abrasif
Permukaan luar pipa dibersihkan dengan ledakan hingga tingkat kebersihan yang disyaratkan oleh spesifikasi pelapisan yang disetujui, biasanya mendekati logam putih yang setara dengan Sa 2½ per ISO 8501-1.
Permukaan yang telah disiapkan diperiksa untuk memverifikasi:
- kebersihan visual;
- profil jangkar;
- kontaminasi debu;
- garam larut bila diperlukan;
- cacat baja terekspos kembali;
- kelembaban atau oksidasi kilat.
ISO 8501-1 mendefinisikan tingkat visual persiapan, sedangkan prosedur ISO 8503 digunakan untuk mengevaluasi profil permukaan yang diledakkan.
4. Pemanasan pipa
Pipa dipanaskan sampai suhu aplikasi FBE yang memenuhi syarat. Suhu diukur dengan instrumen yang dikalibrasi dan dicatat beserta kecepatan garis, diameter dan ketebalan dinding pipa.
Jendela suhu yang disetujui harus mengikuti data pemasok bahan pelapis dan Spesifikasi Prosedur Aplikasi yang memenuhi syarat. Menerapkan FBE di bawah jendela yang memenuhi syarat dapat mengurangi pengerasan dan adhesi. Suhu yang berlebihan dapat merusak bubuk atau mengubah interaksi antara epoksi dan perekat.
5. Penerapan primer FBE
Bubuk epoksi bermuatan elektrostatis disemprotkan ke baja yang dipanaskan. Bubuk meleleh, mengalir dan mulai mengeras, membentuk lapisan anti korosi utama.
Pengendalian aplikasi FBE meliputi:
- kumpulan bubuk;
- proporsi bubuk perawan/yang diperoleh kembali dimana daur ulang diperbolehkan;
- kondisi senjata semprot;
- suhu pipa;
- kecepatan jalur;
- perilaku gelasi dan penyembuhan;
- ketebalan film kering minimum.
6. Aplikasi perekat
Perekat kopolimer diterapkan saat FBE tetap berada dalam jendela ikatan yang memenuhi syarat. Waktu penerapannya sangat penting: lapisan harus berinteraksi dengan benar dengan epoksi dan, pada saat yang sama, menerima lapisan polietilen.
Suhu ekstrusi, laju aliran dan waktu antara penerapan FBE dan perekat dicatat.
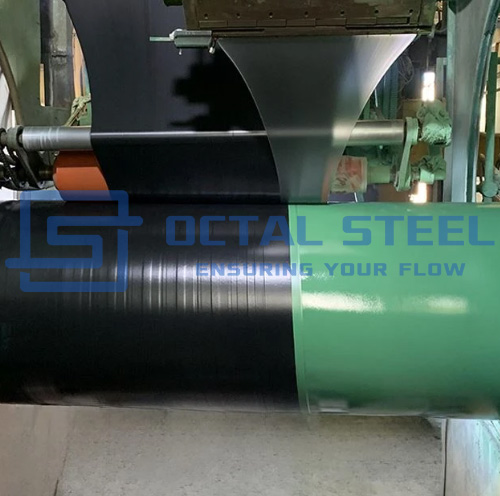
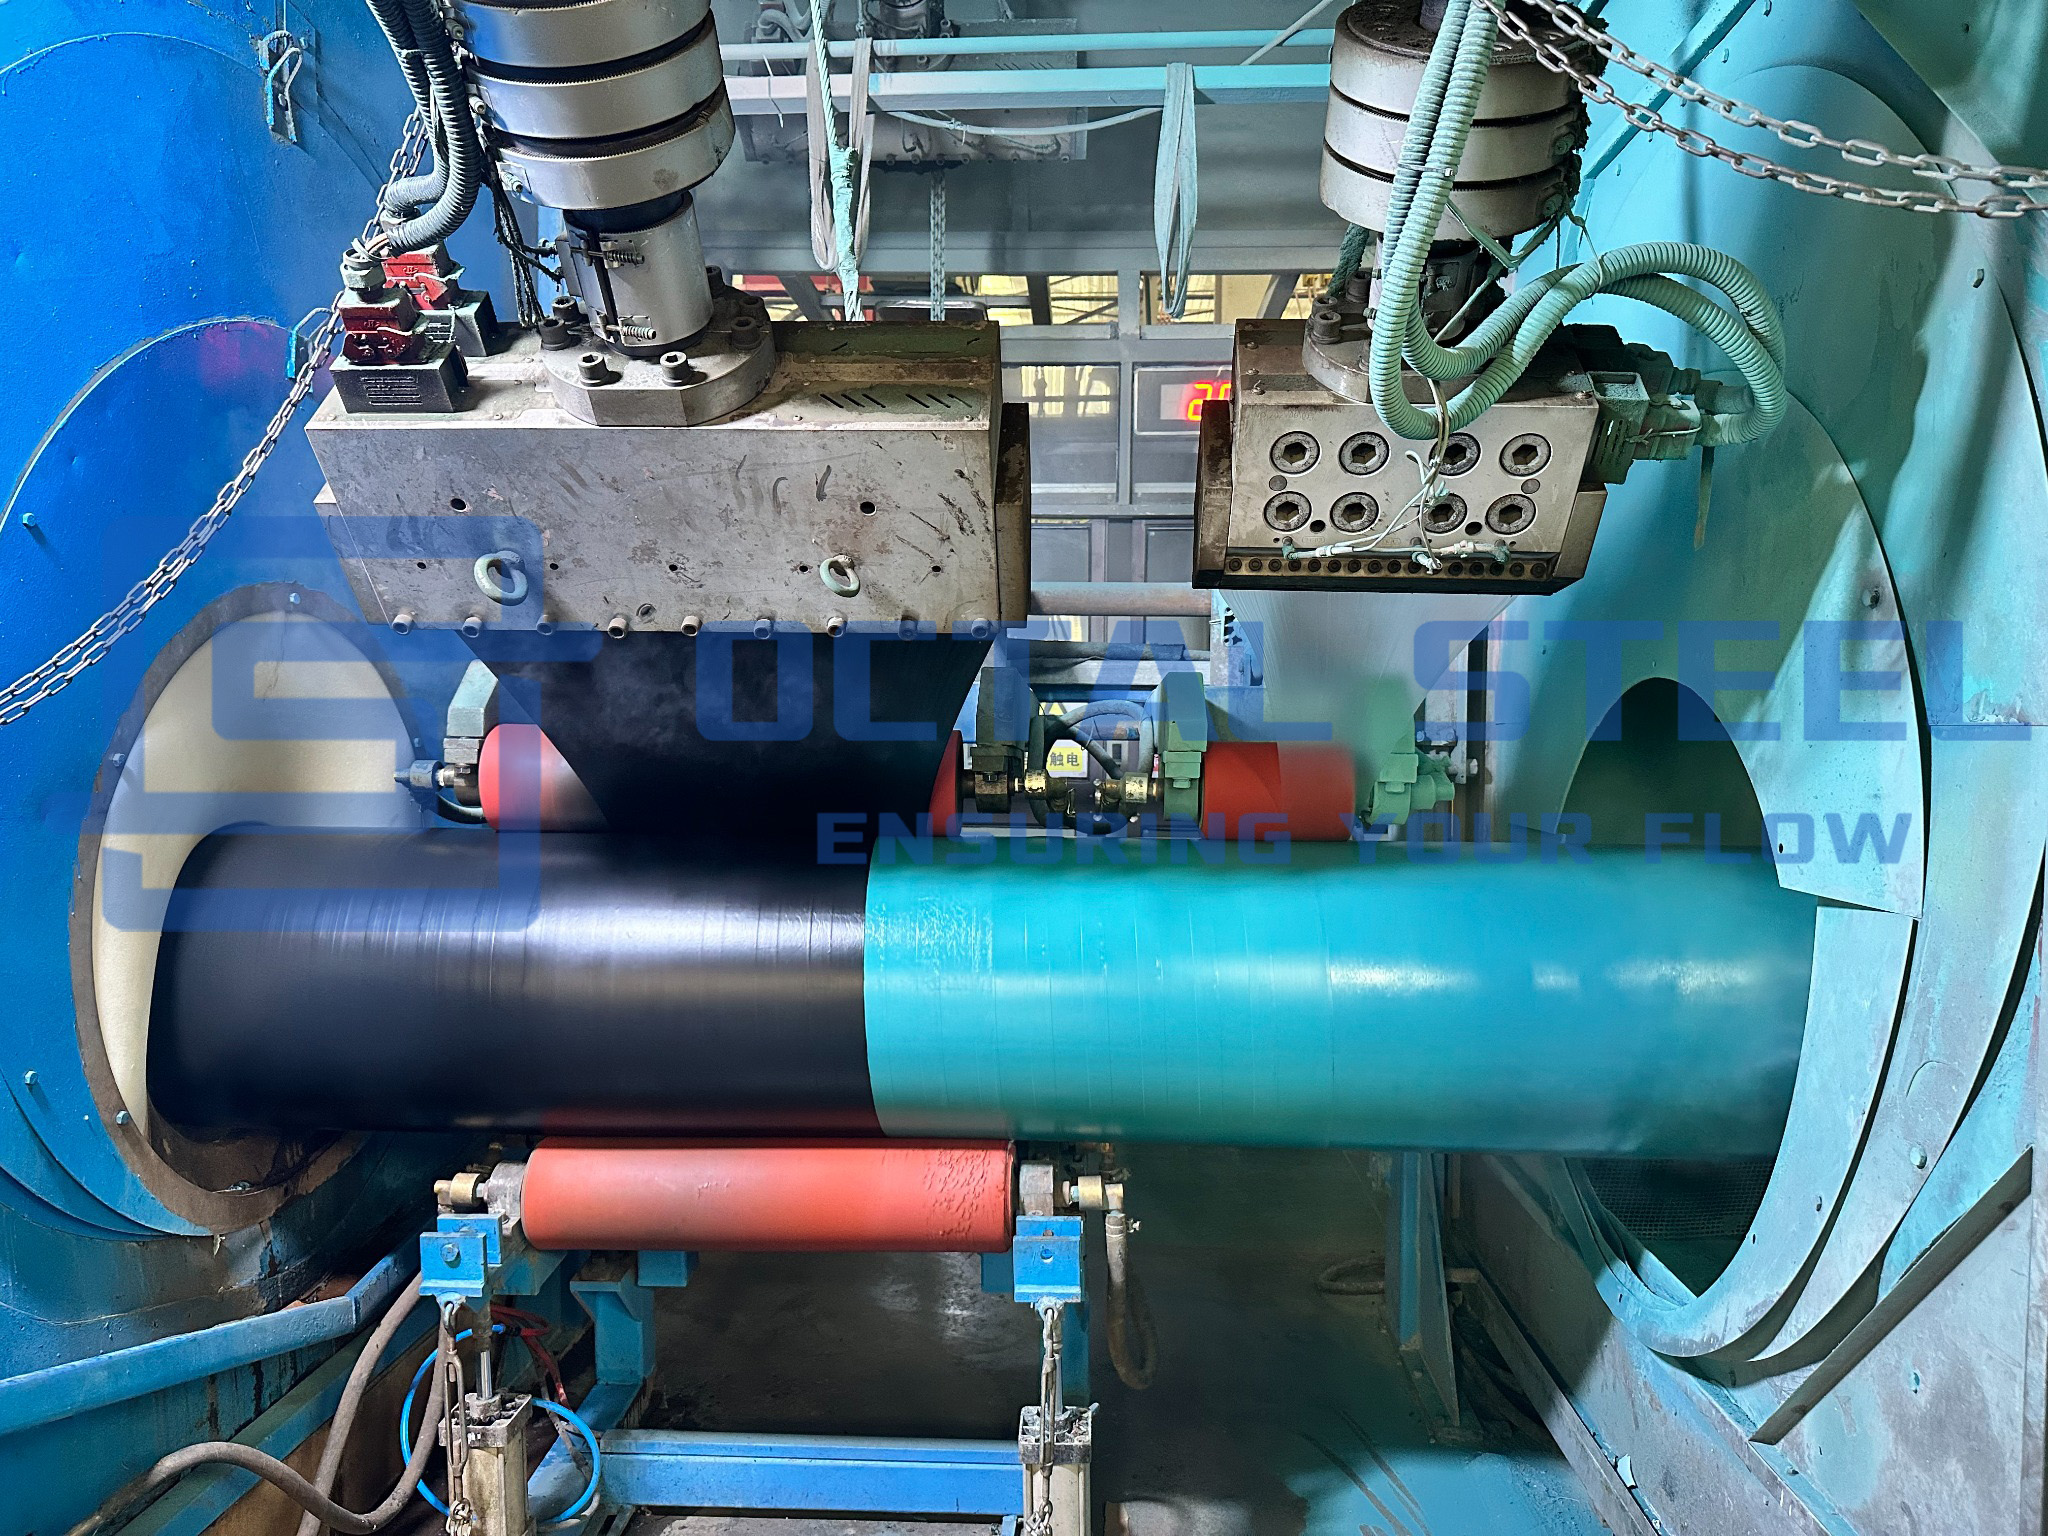
7. Ekstrusi polietilen
Lapisan PE bagian luar diaplikasikan dengan cara ekstrusi dan ditekan ke perekat untuk menghindari udara terperangkap, area tumpang tindih yang lemah, dan celah di dekat lapisan las memanjang atau spiral.
Ketebalan lapisan luar dikontrol untuk mencapai kelas pelapisan keseluruhan yang ditentukan.
8. Pendinginan dan temper
Pipa yang dilapisi didinginkan berdasarkan prosedur yang memenuhi syarat hingga dapat ditangani dan diperiksa tanpa deformasi atau kerusakan pada lapisan.
Kondisi pendinginan tidak boleh menimbulkan keretakan, lengkungan, delaminasi atau tegangan sisa yang tidak terkendali.
9. Pemotongan ujung pipa
Pelapisan dilepas atau diakhiri pada setiap ujung pipa untuk memungkinkan pengelasan lapangan dan pelapisan lapangan pada sambungan.
Perintah tersebut harus mendefinisikan:
- panjang pemotongan;
- toleransi dimensi;
- sudut tepi lapisan;
- kondisi baja yang terbuka;
- selesainya perekatan;
- perlindungan sementara pada ujung yang terbuka;
- Kompatibilitas dengan pengelasan otomatis atau manual.
Spesifikasi operator yang dipublikasikan menggunakan 120 mm dengan toleransi +20/âˆ'0 mm sebagai pemotongan standar dan 150 mm dengan toleransi yang sama ketika pengelasan otomatis memerlukan ruang tambahan. Nilai-nilai ini adalah contoh spesifik proyek dan bukan dimensi universal.
10. Pemeriksaan akhir, perbaikan dan penandaan
Setiap pipa harus menjalani inspeksi visual, verifikasi ketebalan lapisan, dan deteksi diskontinuitas. Kerusakan lapisan yang diperbolehkan diperbaiki dengan sistem yang disetujui dan diperiksa kembali dengan metode penerimaan yang sama.
Identitas asli pipa tersebut kemudian dikembalikan ke pipa baja anti korosi 3PE yang sudah jadi.
Spesifikasi operator publik memerlukan pengendalian terdokumentasi atas persiapan permukaan, pemanasan pipa, penerapan FBE, ekstrusi perekat dan PE, pendinginan, persiapan pemotongan, kalibrasi instrumen, perbaikan, dan penanganan pipa berlapis.
Inspeksi dan penerimaan pipa berlapis 3LPE
Sistem pelapisan 3PE yang andal dikonfirmasi oleh catatan proses dan pengujian produk jadi, bukan hanya tampilan visual.
| titik pemeriksaan | Bagaimana cara memverifikasi | Apa yang dikonfirmasi | Risiko terkendali |
|---|---|---|---|
| Identitas Pipa | Penandaan dan peninjauan dokumen | Pipa dasar yang benar memasuki produksi pelapisan | Kebingungan nilai atau nomor pemeran |
| Pembersihan permukaan | Pembanding visual dan prosedur yang disetujui | Skala pabrik, karat dan kontaminasi telah dihilangkan | Adhesi FBE rendah |
| Profil permukaan | Pengukur profil, pembanding atau pita replika | Penjangkaran mekanis yang cukup untuk epoksi | Detasemen prematur |
| Bubuk dan garam larut | Metode pita atau konduktivitas jika ditentukan | Permukaannya tidak terkontaminasi setelah peledakan | Lepuh osmotik dan pengikatan lemah |
| Suhu aplikasi | Pirometer terkalibrasi dan perekaman berkelanjutan | FBE diterapkan dalam jendela suhu yang memenuhi syarat | Proses pengawetan atau degradasi termal tidak memadai |
| FBE dan ketebalan perekat | Pengukuran ketebalan yang dikalibrasi | Persyaratan minimum setiap lapisan terpenuhi | Penghalang korosi atau ikatan lemah |
| Ketebalan keseluruhan | Pengukuran sepanjang badan dan zona las | Kelas pelapisan yang diperlukan tercapai | Kerusakan akibat benturan dan lekukan |
| Inspeksi visual | 100% permukaan luar | Tidak ada kerutan, celah, gelembung, robekan, atau delaminasi | Cacat aplikasi tersembunyi |
| Deteksi diskontinuitas | Uji elektronik keliling penuh pada tegangan yang disetujui | Kontinuitas lapisan dan tidak adanya pori-pori | Kontak langsung elektrolit dengan baja |
| Uji kekuatan kupas atau ikatan | Uji pengelupasan kulit pada suhu tertentu | Persatuan antara PE, perekat, FBE dan baja | Pemisahan lapisan |
| Dampak dan lekukan | Tes kualifikasi atau produksi | Ketahanan terhadap penanganan, pengisian dan muatan terkonsentrasi | Kerusakan di lokasi |
| Detasemen katodik | Uji laboratorium pada suhu dan voltase tertentu | Perilaku lapisan di dekat cacat di bawah proteksi katodik | Rilis di bawah film |
| Inspeksi pemotongan | Tape, pengukur profil dan pemeriksaan visual | Pengelasan yang benar dan area sambungan lapangan | Penyesuaian lapangan dan pengerjaan ulang pelapisan |
| Pemeriksaan ulang perbaikan | Uji ulang ketebalan dan diskontinuitas | Area yang diperbaiki memenuhi persyaratan pelepasan | Cacat lokal yang tidak terdokumentasi |
Frekuensi pemeriksaan harus mengikuti standar yang dipilih dan ITP yang disetujui. Beberapa spesifikasi proyek memerlukan pemeriksaan visual dan pengujian diskontinuitas pada 100% setiap permukaan pipa, sedangkan pengujian destruktif seperti pengelupasan, tumbukan, lekukan, dan pelepasan katodik dilakukan pada kualifikasi, shift, batch, atau frekuensi harian yang ditentukan.
Stres uji diskontinuitas tidak boleh disalin dari proyek lain. Itu dipilih sesuai dengan standar yang berlaku, ketebalan lapisan dan prosedur yang disetujui.
Unduh: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Aplikasi sesuai dengan kondisi instalasi
Jalur transportasi terkubur di tanah basah atau korosif
Selama pembuatan parit dan penimbunan kembali, pipa terkena kelembaban tanah, batu, tekanan kontak, dan beban penanganan. Lapisan PE bagian luar membatasi abrasi dan kerusakan akibat benturan, sedangkan lapisan FBE menjaga antarmuka perlindungan korosi pada permukaan baja.
Penerimaan harus fokus pada deteksi diskontinuitas, ketebalan keseluruhan, kekuatan kupas, dan catatan perbaikan sebelum pipa memasuki parit.
Isian berbatu dan jalur pegunungan
Tata letak batuan menciptakan titik kontak terkonsentrasi selama penurunan dan pengisian. Standar 3LPE mungkin memerlukan kelas ketebalan yang diperkuat, bahan pengisi pelindung pilihan, atau lapisan tambahan tahan abrasi.
Keputusan pelapisan harus dikaitkan dengan spesifikasi pengisian, daripada berasumsi bahwa pipa 3LPE dapat mentolerir kontak batuan tanpa batas.
Pengeboran dan Tarikan Arah Horizontal (HDD)
Tarikan HDD membuat lapisan mengalami abrasi terus-menerus, pemotongan, dan pencungkilan lokal. Suatu proyek mungkin memerlukan PE yang lebih tebal, lapisan luar yang tahan abrasi, atau lapisan pelindung lain yang memenuhi syarat.
Tinjauan tersebut harus mencakup panjang tarikan, geometri lubang, kondisi tanah dan batuan, kekuatan tarik, ketebalan lapisan, dan rencana perbaikan.
Pemasangan di sungai, daerah pantai dan daerah terendam
Untuk pipa terendam, 3LPE menyediakan sistem anti korosi di bawah lapisan pemberat beton atau lapisan pelindung mekanis.
Antarmuka antara 3LPE dan lapisan pemberat beton harus memenuhi syarat. Geometri ujung, fiksasi anoda, pelapisan sambungan lapangan, dan dimensi pemotongan bebas beton juga memerlukan koordinasi.
Jaringan pipa gas dan minyak jarak jauh
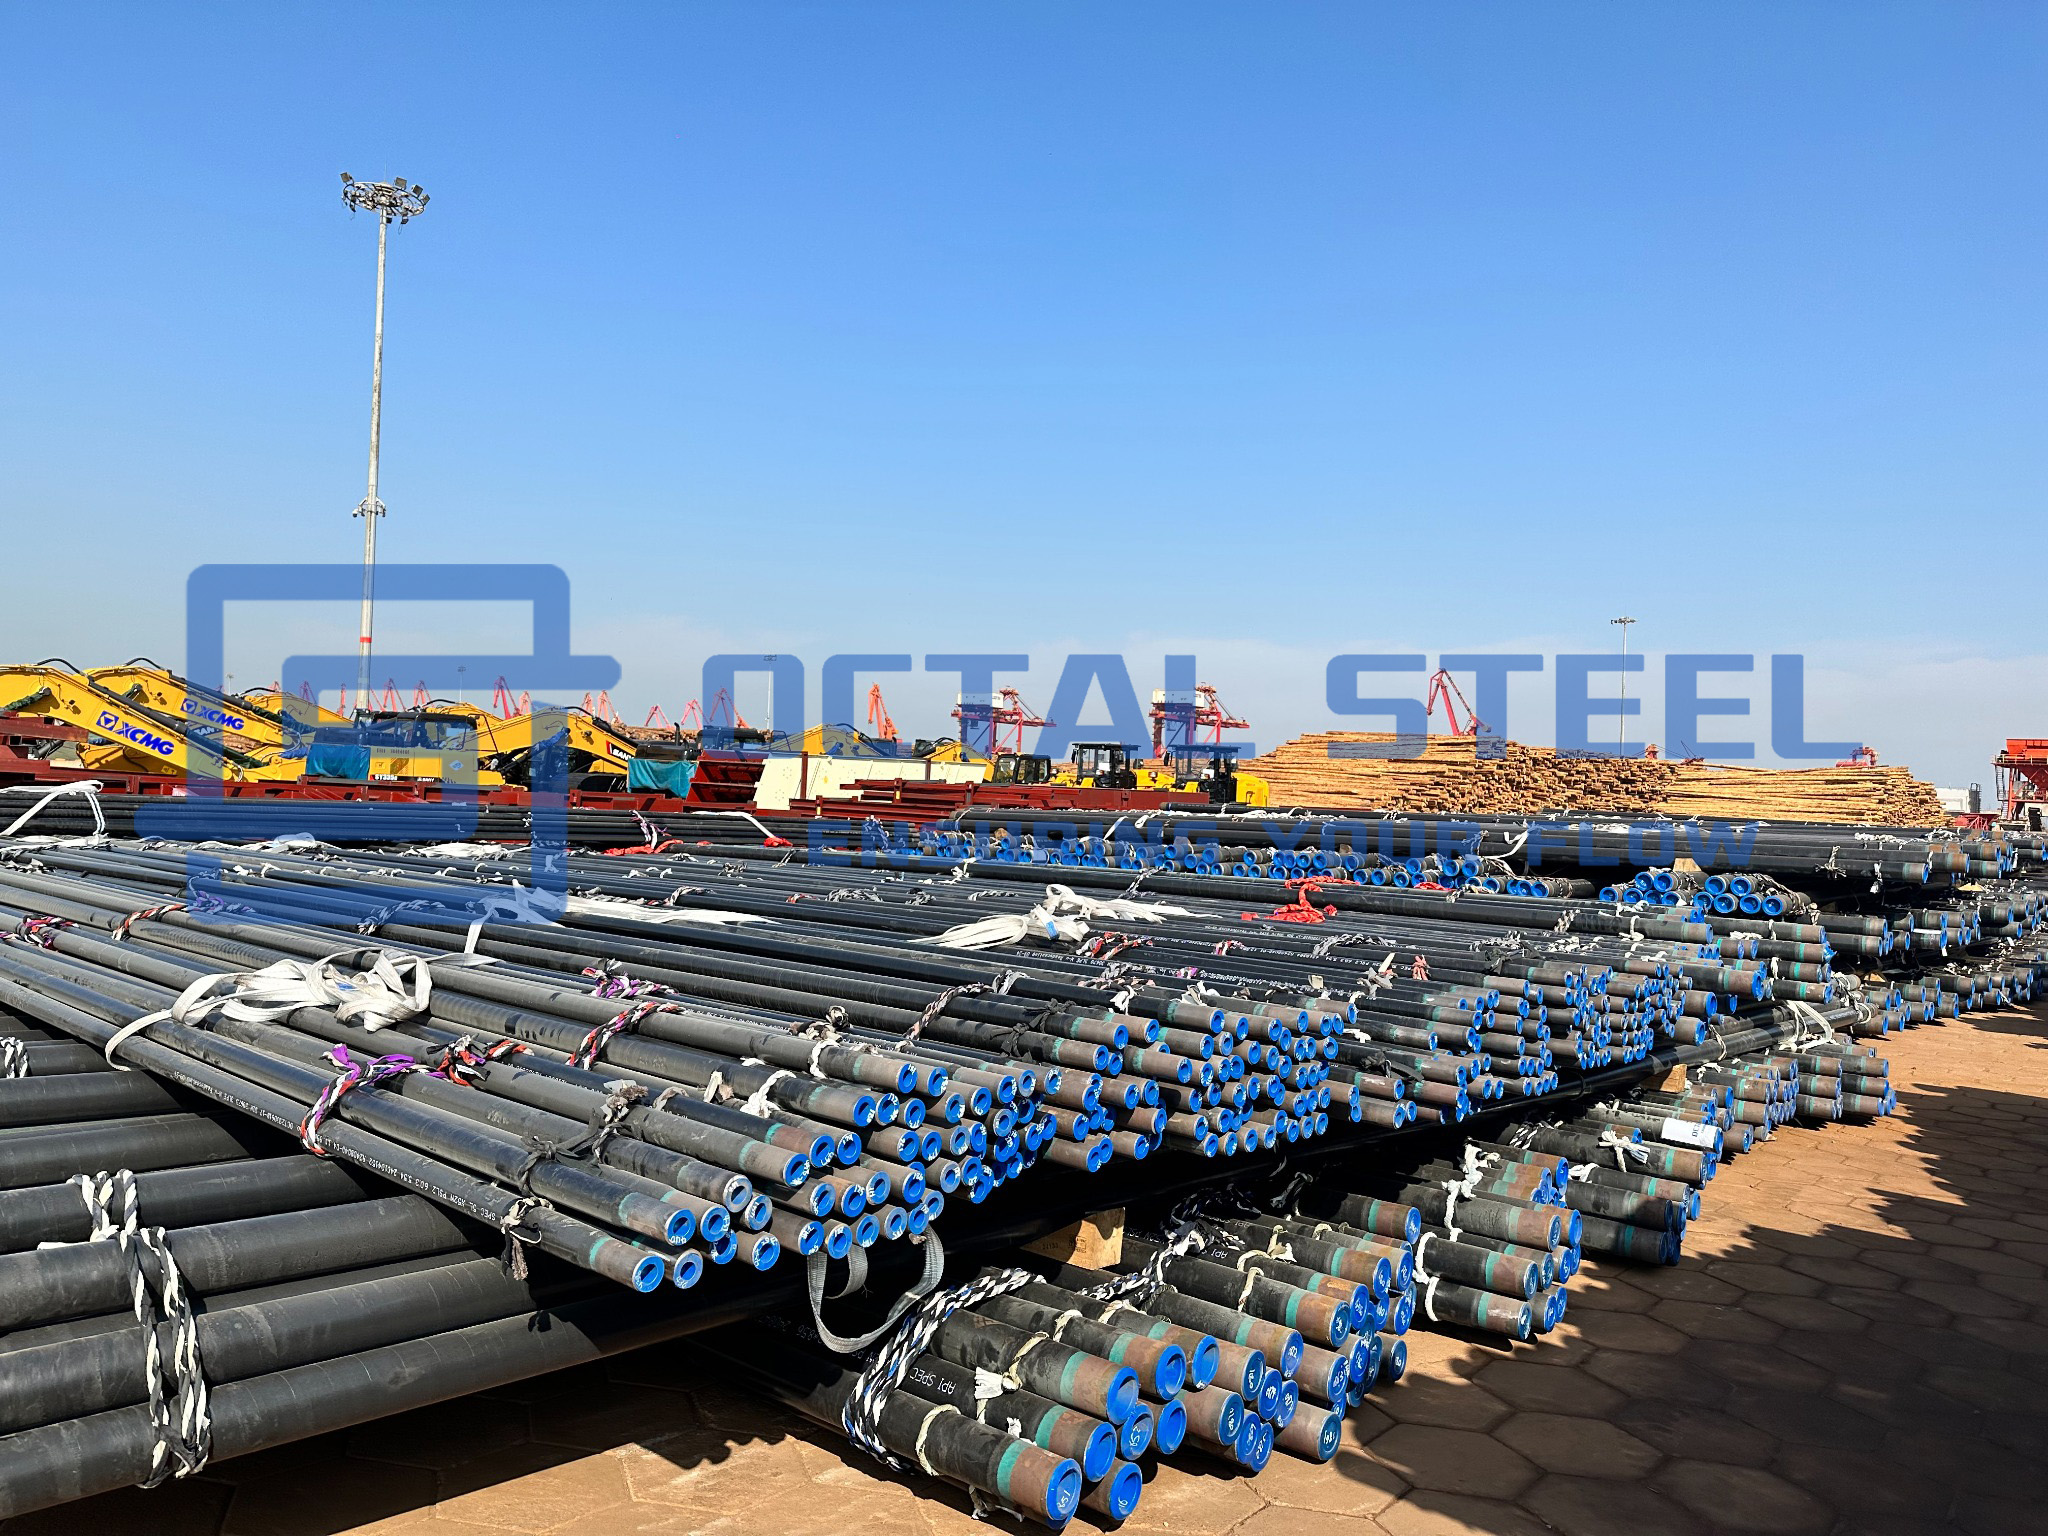
Pengangkutan dalam waktu lama, pengangkatan berulang kali, penyimpanan di halaman, dan pengelasan lapangan terus menerus meningkatkan kemungkinan kerusakan lapisan sebelum commissioning.
Inspeksi harus dilanjutkan sampai pemuatan dan pelepasan kiriman. Jumlah pipa akhir dan catatan perbaikan harus sesuai dengan daftar pengepakan dan catatan pemeriksaan pelapisan.
Risiko dan Pos Pemeriksaan Integritas Pelapisan 3LPE
Integritas sistem pelapisan 3LPE tidak hanya bergantung pada kondisi lapisan polietilen yang terlihat. Persiapan permukaan, suhu aplikasi, kompatibilitas perekat, ketebalan lapisan, dan ketertelusuran produksi semuanya memengaruhi apakah lapisan akan tetap melekat selama penanganan, pemasangan, dan servis jangka panjang.
1. Adhesi FBE dan persiapan permukaan baja
Risiko utama: terlepasnya FBE di bawah lapisan polietilen yang tampaknya utuh.
Minyak, garam, debu, profil ledakan yang tidak memadai, atau suhu pemanasan pipa yang salah dapat melemahkan ikatan antara primer FBE dan permukaan baja. Kelembapan kemudian dapat bermigrasi ke bawah lapisan tanpa menimbulkan cacat luar yang jelas.
Pos pemeriksaan:
- catatan profil pembersihan dan permukaan;
- uji debu dan garam larut jika ditentukan;
- pemantauan suhu pipa yang dikalibrasi;
- Aplikasi FBE dan catatan penyembuhan;
- uji ketahanan kupas dan pelepasan katodik.
2. Penyatuan antara FBE, perekat dan polietilen
Risiko Utama: Terpisahnya lapisan PE selama penanganan, pemotongan, atau persiapan sambungan lapangan.
Hal ini biasanya disebabkan oleh bahan pelapis yang tidak kompatibel, suhu ekstrusi yang salah, atau penerapan di luar jendela ikatan yang memenuhi syarat.
Pos pemeriksaan:
- kombinasi bahan perekat-PE-FBE yang disetujui;
- verifikasi kumpulan bahan;
- catatan suhu ekstrusi dan kecepatan jalur;
- dokumentasi Uji Kualifikasi Prosedural (PQT);
- produksi kulit atau uji kekuatan ikatan.
3. Ketebalan lapisan dan cakupan jahitan
Risiko utama: area yang secara lokal lemah dengan ketahanan yang lebih rendah terhadap benturan, lekukan, atau abrasi.
Ekstrusi yang tidak stabil, kecepatan garis yang tidak merata, atau tekanan yang tidak memadai di sekitar lapisan memanjang dan spiral dapat menyebabkan area dengan ketebalan rendah atau udara terperangkap.
Pos pemeriksaan:
- pengukuran ketebalan lapisan di sepanjang bodi;
- pemeriksaan tambahan pada zona pengelasan LSAW, SSAW atau HFW;
- inspeksi puncak las;
- pengendalian udara yang terperangkap dan tumpang tindih;
- catatan ketebalan pipa demi pipa ketika ITP memerlukannya.
4. Pemotongan ujung dan persiapan sambungan lapangan
Risiko Utama: Keterlambatan pengelasan, pemasangan yang buruk, atau pengerjaan ulang lapisan sambungan lapangan.
Panjang pemotongan yang salah, tepi lapisan yang rusak, atau baja terbuka yang tidak disiapkan dengan benar dapat mengganggu pengelasan lingkar dan pelapisan berikutnya pada sambungan lapangan.
Pos pemeriksaan:
- pengukuran dan toleransi panjang pemotongan;
- pemeriksaan profil tepi lapisan;
- kondisi permukaan baja terbuka;
- perlindungan akhir selama penyimpanan dan transportasi;
- Periksa kompatibilitas dengan sistem pelapisan ikatan medan yang dipilih.
5. Kerusakan lapisan dan pelepasan perbaikan
Risiko utama: cacat lokal yang telah diperbaiki tetapi tidak dapat diverifikasi pada pemeriksaan akhir atau di lokasi.
Perbaikan yang dilakukan tanpa lokasi, metode, atau pemeriksaan ulang yang terdokumentasi dapat mengganggu rantai ketertelusuran lapisan.
Pos pemeriksaan:
- sistem bahan perbaikan yang disetujui;
- ukuran perbaikan maksimum yang ditentukan;
- peta lokasi perbaikan;
- pengujian ulang ketebalan dan diskontinuitas;
- catatan perbaikan dan pemeriksaan ulang yang terkait dengan nomor pipa.
6. Ketertelusuran batch saluran pipa dan pelapisan
Risiko utama: Pipa dasar, bahan pelapis, atau hasil inspeksi mungkin tidak cocok dalam rilis akhir.
Identitas pipa dapat hilang selama peledakan atau pelapisan jika pemindahan penandaan dan pengendalian batch tidak dipertahankan.
Pos pemeriksaan:
- pemantauan terus menerus terhadap nomor pipa;
- verifikasi nomor pemeran dan MTC;
- Catatan batch FBE, perekat dan PE;
- catatan shift produksi pelapisan dan inspeksi;
- penandaan akhir dihubungkan dengan peta perpipaan daftar pengepakan.
Lapisan luar PE dapat tetap utuh secara visual meskipun daya rekat di bawahnya telah memburuk. Oleh karena itu, catatan persiapan permukaan, pemantauan suhu proses, uji pengelupasan, dan hasil pelepasan katodik memberikan bukti penerimaan yang lebih kuat dibandingkan tampilan lapisan saja.
Unduh: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentasi dan ketertelusuran
Paket rilis lengkap harus mempertahankan string identitas berikut:
Penandaan pipa â†' nomor pengecoran â†' MTC pipa dasar â†' nomor pipa â†' kumpulan bahan pelapis â†' pergeseran produksi pelapis â†' catatan suhu proses â†' laporan ketebalan dan diskontinuitas â†' hasil pengujian yang merusak â†' catatan perbaikan dan inspeksi ulang â†' penandaan akhir â†' peta perpipaan daftar pengepakan â†' rilis pengiriman
Dokumen yang direkomendasikan meliputi:
- EN 10204 3.1 sertifikat material pipa dasar;
- dimensi pipa dasar dan laporan NDT;
- sertifikat bahan pelapis untuk FBE, perekat dan PE;
- Spesifikasi Prosedur Permohonan yang Disetujui;
- laporan Uji Kualifikasi Prosedural (PQT);
- Rencana Inspeksi dan Pengujian (ITP);
- sertifikat kalibrasi instrumen;
- catatan persiapan permukaan;
- catatan suhu aplikasi dan ekstrusi;
- laporan ketebalan lapisan;
- laporan deteksi diskontinuitas;
- laporan ketahanan kulit dan uji produksi;
- log perbaikan dan peta lokasi;
- laporan pemotongan ujung pipa;
- catatan inspeksi visual akhir;
- daftar pengepakan yang dihubungkan dengan nomor pipa atau lot pelapis;
- pembebasan dari inspeksi pihak ketiga jika ditentukan.
Spesifikasi operator publik memerlukan sertifikasi tingkat lot untuk bahan pelapis, prosedur pelapisan, dokumentasi PQT, catatan kalibrasi, catatan produksi, laporan pengujian, dan prosedur penanganan sebelum pelepasan produksi.
Pertanyaan yang sering diajukan (FAQ)
Apa yang harus disertakan dalam pipa RFQ berlapis 3LPE?
Tunjukkan standar, grade, PSL, OD, ketebalan dinding, panjang dan jenis pipa dasar. Tentukan juga standar pelapisan, kelas suhu, ketebalan minimum per lapisan, ketebalan total, pengurangan, ruang lingkup inspeksi, batas perbaikan dan dokumen yang diperlukan.
Standar apa yang berlaku untuk pelapisan 3LPE?
Standar internasional utama adalah ISO 21809-1:2018. Proyek juga dapat menentukan DIN 30670-1:2024 atau CSA Z245.21:22. Pipa baja itu sendiri harus dipesan secara terpisah sesuai API 5L, ISO 3183 atau standar pipa dasar lain yang disetujui.
Apakah API 5L mencakup lapisan 3LPE?
Tidak. API 5L mencakup pipa saluran baja, bukan sistem pelapisan luar. Kepatuhan terhadap 3LPE memerlukan sertifikat bahan pelapis, prosedur aplikasi yang disetujui, PQT, ITP, dan laporan inspeksi pelapisan.
Bagaimana ketebalan lapisan 3LPE ditentukan?
Ketebalan tergantung pada OD pipa, kelas pelapisan, suhu servis, risiko gangguan, dan spesifikasi proyek. RFQ harus menunjukkan ketebalan minimum FBE, perekat dan total ketebalan lapisan. Ketebalan universal tunggal tidak boleh digunakan untuk semua proyek.
Apa perbedaan antara 3LPE dan FBE?
FBE adalah satu lapisan epoksi yang diikat langsung ke baja yang telah disiapkan. 3LPE menambahkan perekat kopolimer dan lapisan polietilen, memberikan ketahanan yang lebih besar terhadap benturan, abrasi, lekukan, dan penanganan kerusakan.
Tag populer: spesifikasi pipa lapis 3lpe, supplier, customized, grosir, murah, diskon, daftar harga, harga murah, stok, sampel gratis


